 ×

Zwei Lieferungen von Sicherheitshandschuhen können dieselbe Artikelnummer, Größe, EN-388-Kennzeichnung und Einzelpreis aufweisen und sich dennoch messbar unterschiedlich im Einsatz verhalten. „Gleiche Spezifikation“ beschreibt ein Konstruktionsziel, nicht ein garantiertes Ergebnis für jedes einzelne Paar: Die Leistung variiert mit den Rohstoffen, dem Tauchprozess, der Stichprobenkontrolle, den Lagerbedingungen sowie der Genauigkeit der Zertifizierung hinter dem Produkt. Die Schwankung von Charge zu Charge ist ein Beschaffungsproblem – kein theoretisches.
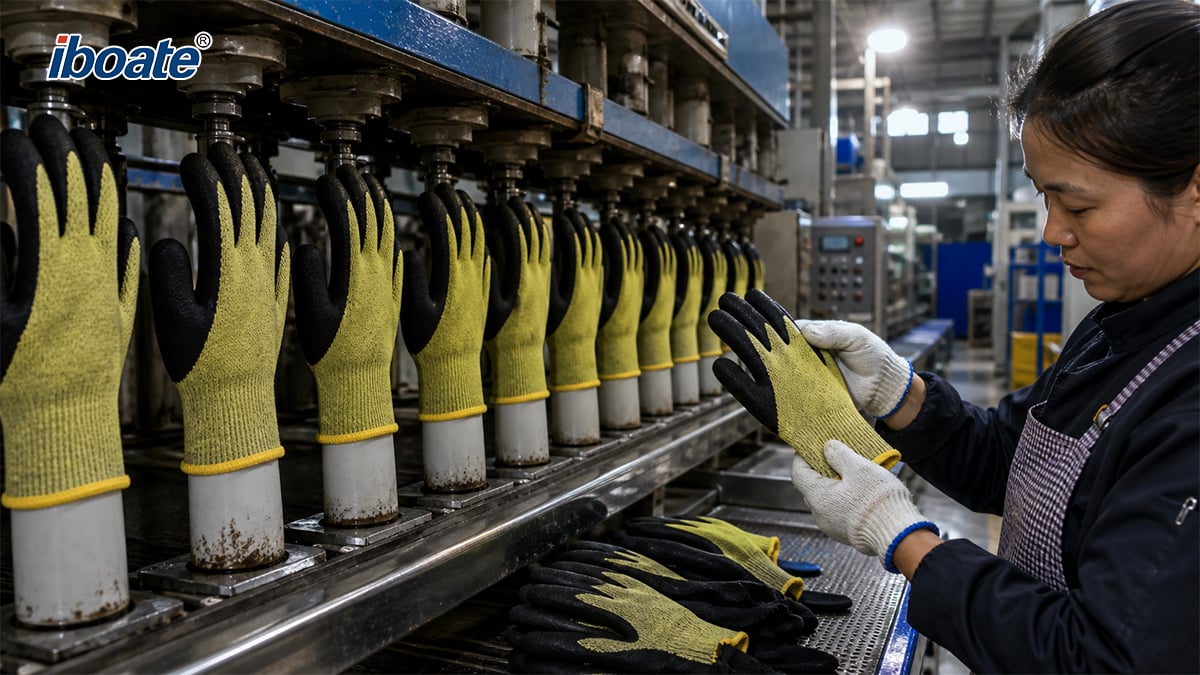
Eine Spezifikation definiert, was ein Handschuh leisten soll; konsistenz der Produktionschargen beschreibt, ob jede Produktionscharge dieses Merkmal aufweist. Vier Variablen, die eine Katalogseite nicht separat darstellen kann, trennen sie: Materialzusammensetzung, Prozesskontrolle, Stichprobenprüfung und Umgang mit den Produkten nach der Fertigung. Da Handschutz ein Risikosteuerungsprodukt ist, stellt diese Lücke eine Sicherheitslücke dar, die Beschaffung und qualitätskontrolle teams weitgehend durch Prüfungen und Verträge steuern können.
Naturkautschuklatex ist ein landwirtschaftliches Material: Trockenkautschukgehalt, Proteingehalt und Nicht-Kautschuk-Bestandteile, Konservierungschemie sowie Erntezeitpunktunterschiede zwischen Lieferungen beeinflussen, wie sich der Film bildet und altert. Nitrilkautschuk (NBR) verbindungen variieren je nach Acrylnitril-Gehalt sowie nach Qualität von Weichmachern, Vulkanisationshilfsmitteln und Füllstoffen zwischen Lieferchargen des Lieferanten. Faser-Mischungen in durchstichsicheren Zwischenlagen – aus HPPE, Glas, Aramid oder Polyester – variieren lineare Dichte, Mischungsverhältnis und Verdrillung; die Durchstichleistung ist empfindlich gegenüber diesen Unterschieden. Ein Lieferant, der ohne Ankündigung das Garn oder die Compoundzusammensetzung wechselt, kann das Schutzprofil eines Handschuhs verändern, während das Datenblatt unverändert bleibt.
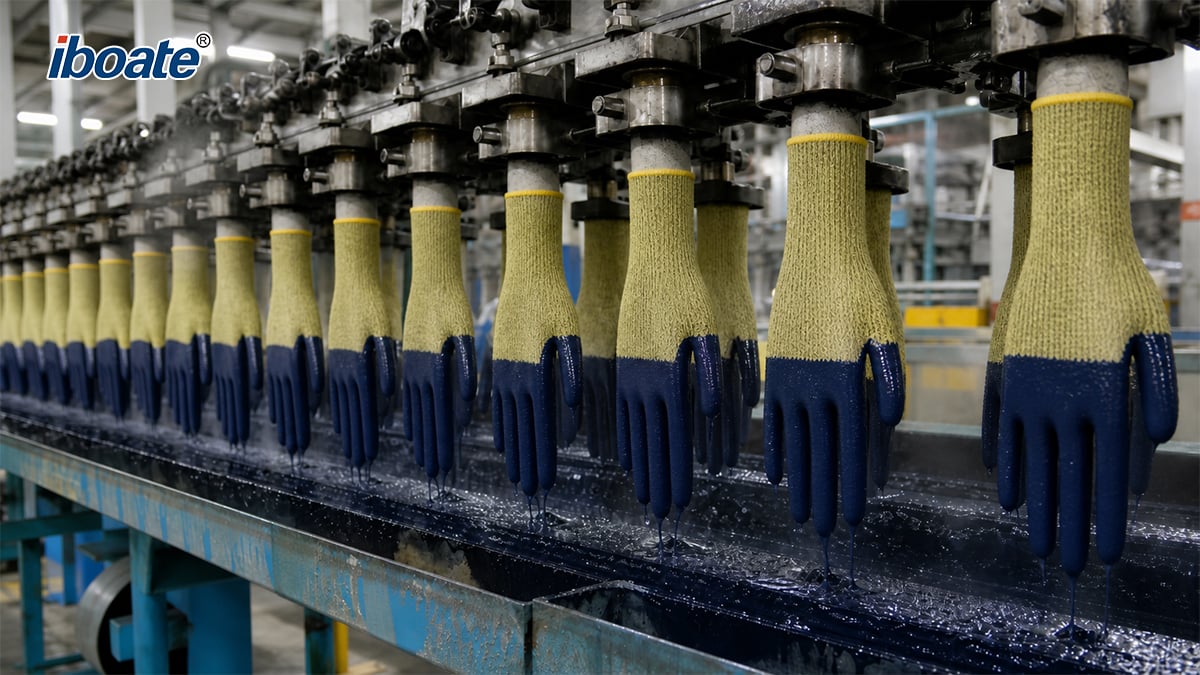
Bei getauchten Handschuhen ergeben sich Barriere- und Griff-Oberfläche aus Koagulankonzentration, Verweildauer im Compound, Abzugsgeschwindigkeit, Formertemperatur, Aushärteprofil und Auslaugung. Kleinste Abweichungen verändern Filmdicke, Vernetzungsdichte und Oberflächenstruktur. Handflächendicke und mechanische Leistung können zwischen Produktionslinien, Schichten und Chargen desselben Modells variieren – insbesondere dann, wenn die Fertigung auf mehrere Werke verteilt ist.
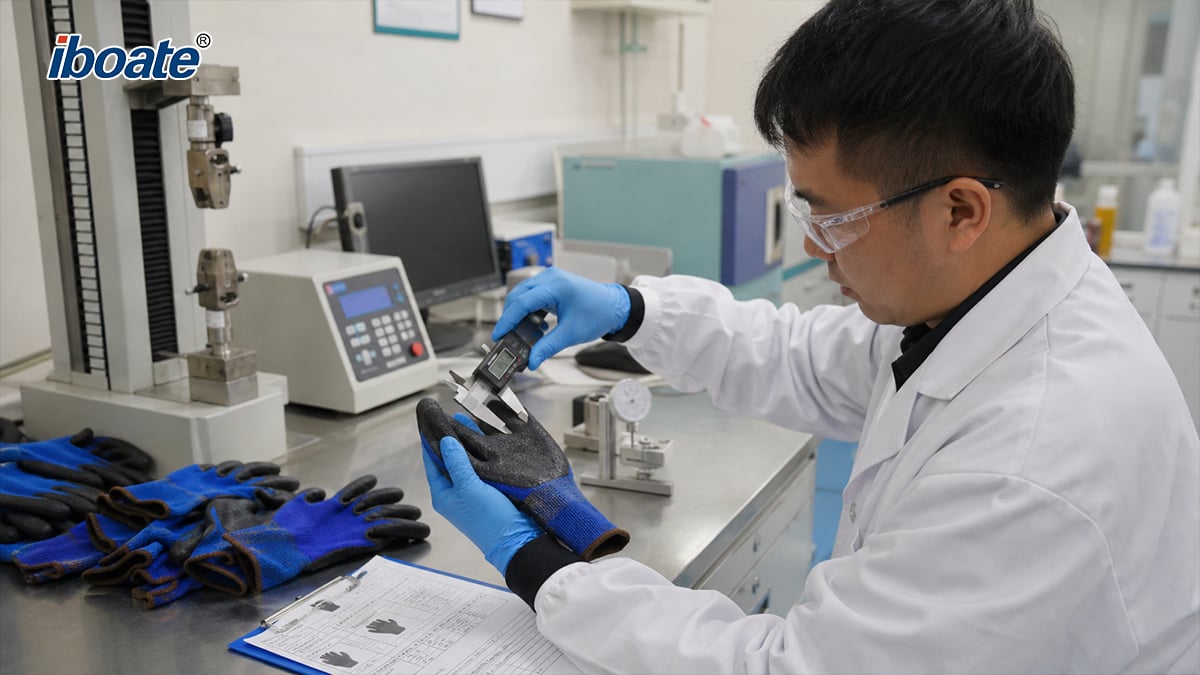
Die Barriereintegrität ist diskret: Ein einzelnes Nadelloch macht die Barriere eines gesamten Handschuhs unwirksam. Die Norm EN ISO 374-2 legt Verfahren zur Durchdringungsprüfung mittels Luftleck- und Wasserlecktest fest; in den medizinischen Kategorien definieren EN 455-1 und ASTM D5151 formale Annahmequalitätsbegrenzungen (AQL) für die Nadellocherkennung. Industrielle Schutzhandschuhe unterliegen im Allgemeinen keiner vergleichbaren verbindlichen, chargenbezogenen Nadellochanforderung; daher können kleinere Anteile an Handschuhen mit unentdeckten Nadellöchern durchaus rechtmäßig einen Typentest bestehen. Die Dicke variiert zudem je nach Bereich, und Schnitt- oder Abriebwiderstandsergebnisse richten sich nach der dünnsten Stelle – nicht nach dem Mittelwert.
Die Typprüfung verwendet eine begrenzte Anzahl von Proben. EN 388 bewertet Abrieb, Schnitt mit einer Klinge, Zugfestigkeit und Durchstichfestigkeit an Handflächenproben; die Kennzeichnung gibt den erreichten Leistungsgrad dieser Proben an – nicht eine Einzelmessung pro Handschuh. Bei der AQL-basierten Inspektion werden ebenfalls eine festgelegte Anzahl nicht konformer Einheiten als „akzeptable Qualität“ akzeptiert; ein akzeptiertes Los stellt daher eine statistische Aussage über eine Lieferung dar, nicht eine Zertifizierung jedes einzelnen Handschuhs darin.
Standardisierte Prüfungen sind absichtlich eng gefasst, damit Ergebnisse vergleichbar sind: EN 388 verwendet definierte Abriebmedien, Klingen-Geometrie und Schneidgeschwindigkeit, während EN ISO 13997 (die TDM-Methode) Handflächenmaterial mit konstanter Geschwindigkeit durchschneidet und die dafür erforderliche Kraft angibt. Reale Tätigkeiten sind vielfältiger: nasse oder ölige Berührung, andauernder Druck, extreme Temperaturen sowie Kanten, die sich von der Referenzklinge unterscheiden. Ein Handschuh kann daher bei einer Schnittprüfmethode gut abschneiden und bei einer anderen weniger gut, und ein EN 388 der Grad ist ein vergleichender Index und keine Vorhersage der Nutzungsdauer. Die EN-ISO-374-Permeationsdaten beziehen sich ebenfalls ausschließlich auf die getestete Chemikalie, deren Konzentration und die Temperatur.
Elastomere altern. Ozon, ultraviolette Strahlung, Hitze, Feuchtigkeit und langfristige Kompression schädigen Latex- und Nitrilfilme und verringern deren Elastizität sowie Rissfestigkeit – selbst wenn der Handschuh neu aussieht. Branchenleitfäden nennen üblicherweise eine nominelle Lagerfähigkeit von etwa drei Jahren für Naturkautschuk-Latex und bis zu fünf Jahren für Nitril ab Produktionsdatum, vorausgesetzt, die Lagerbedingungen sind korrekt. Behälter, die während des Transports hohen Umgebungstemperaturen ausgesetzt sind, in nicht klimatisierten Lagerräumen gelagert werden oder langsam umgeschlagenes Lagergut, das über Sekundärvertriebskanäle erneut verkauft wird, erreichen den Anwender mit reduzierter schutzeigenschaften unter einer Etikettierung, die noch gültig erscheint.
Die Zertifizierung bestätigt einen Typ, nicht eine Charge. Gemäß der Verordnung (EU) 2016/425 wird persönliche Schutzausrüstung (PSA) der Kategorie II – darunter Handschuhe gegen mechanische Risiken – durch eine EU-Typprüfung sowie die Konformität mit dem geprüften Typ bewertet; bei Kategorie-III-Risiken, darunter Schnittverletzungen durch handgeführte Messer, ist zusätzlich eine laufende Überwachung der Produktion erforderlich. In den Vereinigten Staaten führte die überarbeitete Norm ANSI/ISEA 105-2024, die im November 2024 aktualisiert wurde, ein standardisiertes Fünfeck-Piktogramm für Abrieb-, Schnitt- und Durchstich-Werte ein. Praktische Risiken umfassen Zertifikate, die zwischen Fabriken oder Modellvarianten gemeinsam genutzt werden, veraltete Ausgaben von Normen auf der Verpackung sowie behauptete Leistungsstufen ohne zugehörigen Prüfbericht.
|
Standard |
Anwendungsbereich |
Vom Lieferanten anfordern |
|
EN 388:2016+A1:2018 |
Mechanische Risiken: Abrieb, Schnitt mit Klinge, Zugriss, Durchstich |
Vollständiger Prüfbericht zum Modell, nicht nur das Piktogramm |
|
EN ISO 13997 |
Schnittbeständigkeit nach TDM für Ansprüche höherer Stufen |
Ergebnis in Newton neben der Stufe |
|
EN ISO 21420:2020 |
Allgemeine Anforderungen: Konstruktion, Kennzeichnung, Geschicklichkeit |
Konformitätserklärung |
|
EN ISO 374 (2016er Serie) |
Chemisch: Durchdringung, Permeation, Abbau |
Typ A/B/C und Permeationsdaten |
|
ANSI/ISEA 105-2024 |
US-Klassifizierung, einschließlich Schnittstufen A1–A9 |
Klassifizierung gemäß aktueller Ausgabe |
|
EN 455-1 / ASTM D5151 |
Wasserdichtigkeitsprüfung (Pinhole) und AQL |
Angegebener AQL und pro-Los-Leckergebnisse |
Pro-Los-Batchprüfberichte verlangen
1. — eine Analysebescheinigung für die gelieferte Charge zusammen mit der Typ-Prüfdokumentation des Modells.
Führen Sie eine Eingangsprüfung durch
2. — überprüfen Sie Abmessungen, Dicke an festgelegten Stellen, Dichtheit und Masse pro Handschuh bei jeder Lieferung.
Auditieren Sie den Zulieferer und kontrollieren Sie Änderungen
3. — fügen Sie eine Änderungsbenachrichtigungsklausel ein, die Wechsel des Compounds, der Garne und des Werks abdeckt.
Bewahren Sie Referenzproben auf
4. — bewahren Sie pro SKU eine versiegelte „Goldprobe“ auf und vergleichen Sie neue Lieferungen damit.
Nennen Sie den Standard und die Ausgabe im Vertrag
5. — EN 388:2016+A1:2018, EN ISO 21420:2020 oder ANSI/ISEA 105-2024.
Vertrag für Konsistenz
6. — Zustimmung zu AQL, Stichprobenstandard, Prüfverfahren, Losrückverfolgbarkeit und Abhilfemaßnahmen.
Kontrolle der Lagerung und Rotation
7. — Anwendung von FIFO mit Sichtbarkeit des Produktionsdatums, fern von Hitze, Sonnenlicht und Ozon.
Unterschiedliche Leistung zwischen Chargen mit identischer Spezifikation sicherheitshandschuhe ist selten ein einzelner Fehler. Es ist die kumulative Wirkung variabler Rohstoffe, Prozessdrift, diskreter Defekte wie Nadellöcher, der statistischen Grenzen der Stichprobenentnahme, der Distanz zwischen Standardprüfungen und realen Bedingungen, Alterung sowie Zertifizierung, die einen Typ – nicht eine Lieferung – bestätigt. Da diese Ursachen an verschiedenen Stellen der Lieferkette liegen, löst kein einzelnes Dokument sie; stattdessen ist ein mehrschichtiges Vorgehen erforderlich: Nachweis pro Charge, Verifizierung bei Ankunft, vertragliche Klarheit und disziplinierte Lagerung. So wird Chargenkonsistenz nicht zur Annahme, sondern zu etwas, das Käufer überprüfen können.
Garantiert eine EN 388-Kennzeichnung jede Einheit einer Lieferung? Nein. EN 388 ist ein Typentest an definierten Proben; die Kennzeichnung gibt den Wertebereich dieser Probe an, nicht das Ergebnis für jede einzelne Einheit.
Sind Nadellöcher durch EN 388 abgedeckt? Nein. EN 388 behandelt mechanische Risiken. Der Durchtritt von Flüssigkeiten und Mikroorganismen fällt unter die Normenreihe EN ISO 374; Anforderungen an Nadellöcher (AQL) finden sich beispielsweise in EN 455-1 und ASTM D5151 für medizinische Anwendungen.
Welches Dokument ist am sinnvollsten anzufordern? Ein Chargentestbericht oder eine Analysebescheinigung für die gelieferte Charge, ergänzt durch die Typprüfungsunterlagen des Modells.
[Über Shandong Iboate Security Technology Co., Ltd.] — Mit Sitz in Yantai, Provinz Shandong, China, ist IBOATE ein professioneller Hersteller und Lieferant von PSA mit über 20 Jahren Branchenerfahrung und weltweiten Exportaktivitäten seit 2021. Das Unternehmen beliefert industrielle Kunden in über 60 Ländern mit acht Hauptkategorien von PSA-Schutz – darunter Handschutz – und stützt sich dabei auf ISO-9001-, CE- und UKCA-zertifizierte Kernprodukte, vollständige Produktverfolgbarkeit sowie Konformitätsdokumentation. Website: https://www.iboate.com/· E-Mail: [email protected]
Gleiche Spezifikation bedeutet nicht gleichen Schutz. Dieses Informationspapier erläutert, warum sich Chargen von Arbeitshandschuhen hinsichtlich der Schutzleistung unterscheiden – etwa aufgrund von Materialien, Tauchverfahren, Mikroporen, Stichprobenbegrenzungen und Alterung – und wie Einkäufer die Konsistenz von Chargen mithilfe der Normen EN 388, EN ISO 21420 sowie ANSI/ISEA 105-2024 überprüfen können.
 Aktuelle Nachrichten
2026-10-22
2026-10-10
2026-09-28
2026-09-22
2026-09-08
2026-09-04
Vertrauenswürdiger, direkt vom Hersteller stammender Lieferant zertifizierter industrieller Sicherheitsausrüstung. CE/ANSI-zugelassen, Export in über 60 Länder. Stabile Lieferfähigkeit, flexible OEM-/ODM-Optionen.
701-702 Zhenghai Building, No.66 Zhujiang Road, Yantai Development Zone, Shandong Province
Copyright © 2026 by Shandong Iboate Security Technology Co., Ltd DATENSCHUTZRICHTLINIE sichuan ICP-Nummer 17038468

 EN