 ×

Due spedizioni di guanti di sicurezza possono riportare lo stesso numero di catalogo, la stessa taglia, la stessa marcatura EN 388 e lo stesso prezzo unitario, pur offrendo prestazioni misurabilmente diverse sul campo. L’espressione «stessa specifica» descrive un obiettivo progettuale, non un risultato garantito per ogni singolo paio: le prestazioni variano in funzione delle materie prime, del processo di immersione, dei campioni sottoposti a ispezione, delle condizioni di stoccaggio e dell’accuratezza della certificazione associata al prodotto. La variabilità da lotto a lotto è una questione di approvvigionamento, non una mera ipotesi teorica.
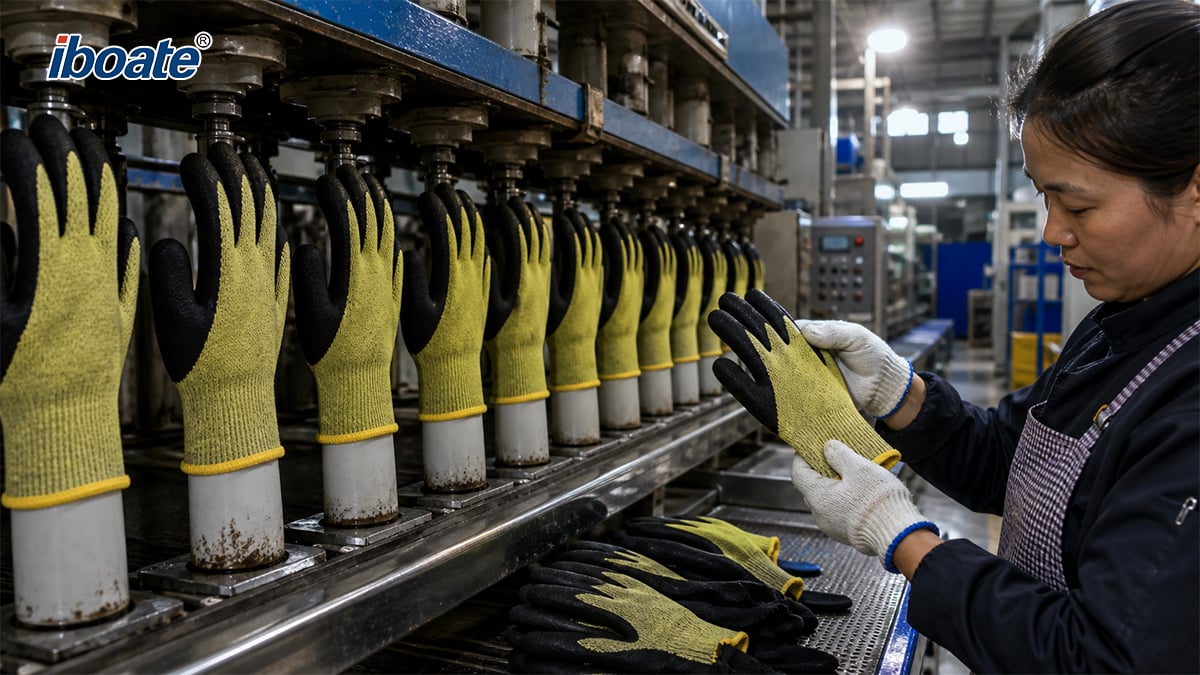
Una specifica definisce ciò che un guanto è progettato per raggiungere; coerenza tra i lotti descrive se ogni ciclo produttivo lo garantisce. Quattro variabili che una pagina di catalogo non può mostrare separatamente le distinguono: materie prime, controllo del processo, campionamento ispettivo e gestione post-produzione. Poiché i guanti protettivi sono un prodotto per il controllo dei rischi, tale lacuna rappresenta un’esposizione alla sicurezza che gli uffici acquisti e controllo-qualità i team possono gestire in larga misura mediante test e contratti.
Lattice di gomma naturale è un materiale agricolo: contenuto di gomma secca, proteine e costituenti non gommosi, chimica dei conservanti e variazioni della stagione della raccolta tra consegne diverse modificano la formazione e l’invecchiamento del film. Nitrile (NBR) i composti variano in base al contenuto di acrilonitrile e al grado di plastificanti, agenti vulcanizzanti e cariche tra diversi lotti del fornitore. Miscelazioni di fibre i rivestimenti resistenti al taglio — in HPPE, vetro, aramide o poliestere — variano per densità lineare, rapporto di miscelazione e torsione; le prestazioni di resistenza al taglio sono sensibili a tali differenze. Un fornitore che modifichi il filato o la composizione senza preavviso può alterare il profilo di protezione di un guanto lasciando invariato il foglio dati.
Per i guanti immersi, la barriera e la superficie antiscivolo dipendono dalla concentrazione del coagulante, dal tempo di permanenza nel composto, dalla velocità di estrazione, dalla temperatura del calco, dal profilo di vulcanizzazione e dal lavaggio. Piccole variazioni modificano lo spessore del film, la densità di reticolazione e la texture superficiale. Lo spessore del palmo e le prestazioni meccaniche possono variare tra linee diverse, turni e lotti di uno stesso modello — soprattutto quando la produzione è distribuita su più stabilimenti.
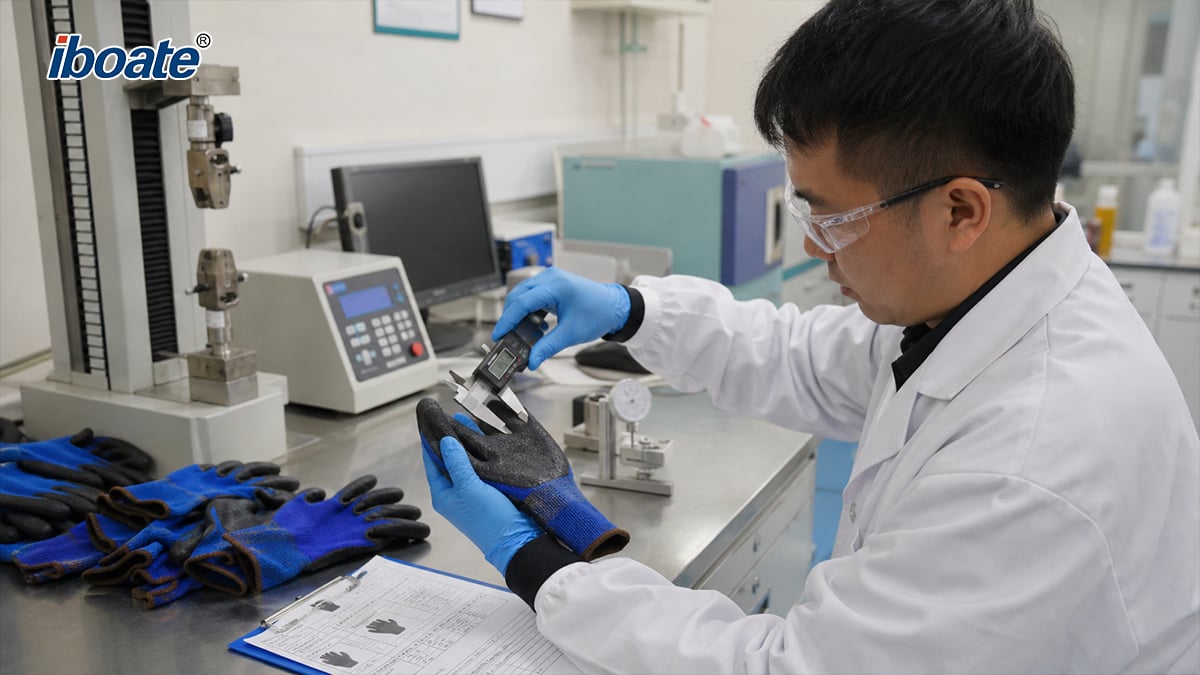
L’integrità della barriera è discreta: un singolo foro microscopico compromette l’intera barriera di un guanto. La norma EN ISO 374-2 specifica metodi di prova per la rilevazione di perdite d’aria e di acqua, mentre nelle categorie mediche le norme EN 455-1 e ASTM D5151 stabiliscono livelli formali di limite accettabile della qualità (AQL) per il rilevamento di fori microscopici. I guanti protettivi industriali non sono generalmente soggetti a un requisito obbligatorio equivalente di verifica sistematica dei fori microscopici per ogni lotto; pertanto, una piccola percentuale di guanti con fori microscopici non rilevati può legittimamente superare una prova di tipo.
I test di tipo utilizzano un numero limitato di campioni. La norma EN 388 valuta l’abrasione, il taglio con lama, la resistenza alla strappo e alla perforazione su campioni della palma del guanto, e la marcatura riporta il livello ottenuto da tali campioni — non una misurazione per singola unità. Analogamente, l’ispezione basata sul Livello di Qualità Accettabile (AQL) accetta un numero definito di unità non conformi come «qualità accettabile», quindi un lotto accettato rappresenta un’affermazione statistica riguardo a una spedizione, non una certificazione di ogni guanto contenuto in essa.
I test standardizzati sono deliberatamente ristretti per consentire confronti affidabili: la norma EN 388 impiega materiali abrasivi definiti, geometrie di lama e velocità di taglio stabilite, mentre la norma EN ISO 13997 (metodo TDM) effettua il taglio del materiale della palma a velocità costante e riporta la forza richiesta. Le attività reali sono più ampie: contatto umido o oleoso, pressione prolungata, temperature estreme ed elementi affilati diversi dalla lama di riferimento. Un guanto può quindi ottenere un buon punteggio con un metodo di taglio e un risultato inferiore con un altro, e un EN 388 il livello è un indice comparativo, non una previsione della durata del servizio. I dati sulla permeazione secondo EN ISO 374 sono ugualmente specifici per il prodotto chimico testato, la sua concentrazione e la temperatura.
Gli elastomeri invecchiano. Ozono, luce ultravioletta, calore, umidità e compressione prolungata degradano i film di lattice e di nitrile, riducendone l’elasticità e la resistenza alla lacerazione anche quando un guanto appare nuovo. Le linee guida del settore indicano comunemente una durata di conservazione nominale di circa tre anni per il lattice di gomma naturale e fino a cinque anni per il nitrile dalla data di produzione, purché avvenga una conservazione corretta. I contenitori esposti a temperature ambientali elevate durante il trasporto, nei magazzini non climatizzati e nelle scorte a bassa rotazione, poi rivendute tramite canali secondari, raggiungono l’utente con prestazioni ridotte prestazioni protettive sotto un’etichetta che sembra ancora valida.
La certificazione conferma un tipo, non un lotto. Ai sensi del regolamento (UE) 2016/425, i DPI di categoria II — compresi i guanti contro i rischi meccanici — sono valutati mediante esame CE del tipo più conformità al tipo; per i rischi di categoria III, tra cui i tagli provocati da coltelli a mano, è inoltre richiesta una sorveglianza continua della produzione. Negli Stati Uniti, la norma ANSI/ISEA 105-2024, rivista nel novembre 2024, ha introdotto un pittogramma pentagonale standardizzato per le classi di resistenza all’abrasione, al taglio e alla perforazione. I rischi pratici includono certificati condivisi tra fabbriche o varianti di modello, edizioni obsolete della norma riportate sull’imballaggio e livelli di prestazione dichiarati senza relativa relazione di prova.
|
Standard |
Portata |
Richiedere al fornitore |
|
EN 388:2016+A1:2018 |
Rischi meccanici: abrasione, taglio con lama, strappo, perforazione |
Relazione completa di prova del modello, non solo il pittogramma |
|
EN ISO 13997 |
Resistenza al taglio mediante TDM per affermazioni di livello superiore |
Risultato espresso in newton insieme al livello |
|
EN ISO 21420:2020 |
Requisiti generali: progettazione, marcatura, destrezza |
Dichiarazione Di Conformità |
|
EN ISO 374 (serie 2016) |
Chimico: penetrazione, permeazione, degradazione |
Tipo A/B/C e dati di permeazione |
|
ANSI/ISEA 105-2024 |
Classificazione statunitense, inclusi i livelli di resistenza al taglio A1–A9 |
Classificazione secondo l’edizione vigente |
|
EN 455-1 / ASTM D5151 |
Prova di perdita d’acqua (fori microscopici) e AQL |
AQL dichiarato e risultati di perdita per ogni lotto |
Richiedere relazioni di prova per ogni lotto
1. — un certificato di analisi per il lotto consegnato, insieme alla documentazione dei test di tipo del modello.
Eseguire l’ispezione in ingresso
2. — verificare le dimensioni, lo spessore in punti definiti, l’integrità contro le perdite e la massa per guanto su ogni consegna.
Audire il fornitore e controllare le modifiche
3. — inserire una clausola di notifica delle modifiche che copra cambiamenti nel composto, nel filato e nella fabbrica.
Conservare campioni di riferimento
4. — conservare un «campione aureo» sigillato per ogni SKU e confrontare con esso le nuove consegne.
Indicare la norma e la sua edizione nel contratto
5. — EN 388:2016+A1:2018, EN ISO 21420:2020 oppure ANSI/ISEA 105-2024.
Contratto per garantire coerenza
6. — concordare l’AQL di accettazione, lo standard di campionamento, i metodi di prova, la tracciabilità del lotto e le misure correttive.
Controllare lo stoccaggio e la rotazione
7. — applicare il principio FIFO con visibilità della data di produzione, lontano da calore, luce solare e ozono.
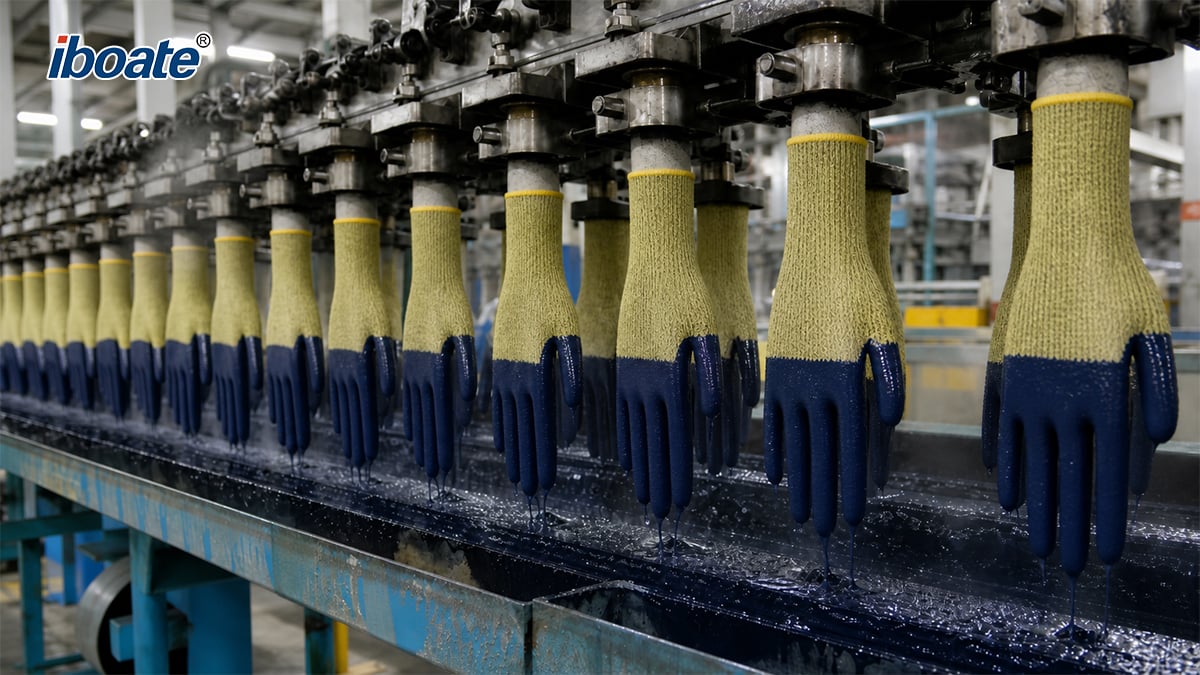
Prestazioni diverse tra lotti con identiche specifiche guanti di sicurezza raramente si tratta di un singolo difetto. Si tratta piuttosto dell’effetto combinato di materie prime variabili, deriva del processo produttivo, difetti discreti come i pori, i limiti statistici del campionamento, la distanza tra le prove standard e le condizioni reali, l’invecchiamento e la certificazione, che verifica un tipo e non una spedizione. Poiché queste cause risiedono in diverse parti della catena di fornitura, nessun singolo documento le risolve; occorre invece un approccio stratificato: evidenze per ogni lotto, verifica all’arrivo, chiarezza contrattuale e stoccaggio disciplinato. È così che la coerenza tra lotti smette di essere un’assunzione e diventa qualcosa che gli acquirenti possono verificare.
La marcatura EN 388 garantisce ogni paio contenuto in una spedizione? No. EN 388 è una prova di tipo su campioni definiti; la marcatura riporta il livello del campione, non un risultato per ogni singola unità.
I fori di spillatura sono coperti da EN 388? No. EN 388 riguarda i rischi meccanici. La penetrazione di liquidi e microrganismi rientra nella serie EN ISO 374, con requisiti AQL per fori di spillatura come EN 455-1 e ASTM D5151 nelle categorie mediche.
Qual è il documento più utile da richiedere? Un rapporto di prova per lotto o un certificato di analisi per il lotto consegnato, da consultare insieme alla documentazione di esame di tipo del modello.
[Informazioni su Shandong Iboate Security Technology Co., Ltd.] — Con sede a Yantai, provincia dello Shandong, Cina, IBOATE è un produttore e fornitore professionale di DPI con oltre 20 anni di esperienza nel settore e operazioni di esportazione globale dal 2021. L’azienda fornisce otto principali categorie di protezione DPI — compresa la protezione delle mani — a clienti industriali in oltre 60 paesi, supportata da prodotti principali certificati ISO 9001, CE e UKCA, tracciabilità completa dei prodotti e documentazione di conformità. Sito web: https://www.iboate.com/· Email: [email protected]
Stessa specifica non significa stessa protezione. Questo briefing spiega perché i lotti di guanti di sicurezza presentano variazioni nelle prestazioni protettive — materiali, immersione, microfori, limiti di campionamento e invecchiamento — e come gli acquirenti possono verificare la coerenza del lotto mediante le norme EN 388, EN ISO 21420 e ANSI/ISEA 105-2024.
 Notizie in primo piano
2026-10-22
2026-10-10
2026-09-28
2026-09-22
2026-09-08
2026-09-04
Fornitore affidabile diretto dalla fabbrica di dispositivi industriali per la sicurezza certificati. Approvati CE/ANSI, esportati in oltre 60 paesi. Fornitura stabile, OEM/ODM flessibile.
701-702 Zhenghai Building, No.66 Zhujiang Road, Yantai Development Zone, Shandong Province
Copyright © 2026 by Shandong Iboate Security Technology Co., Ltd Informativa sulla privacy licenza ICP della provincia di Sichuan n. 17038468

 EN