 ×

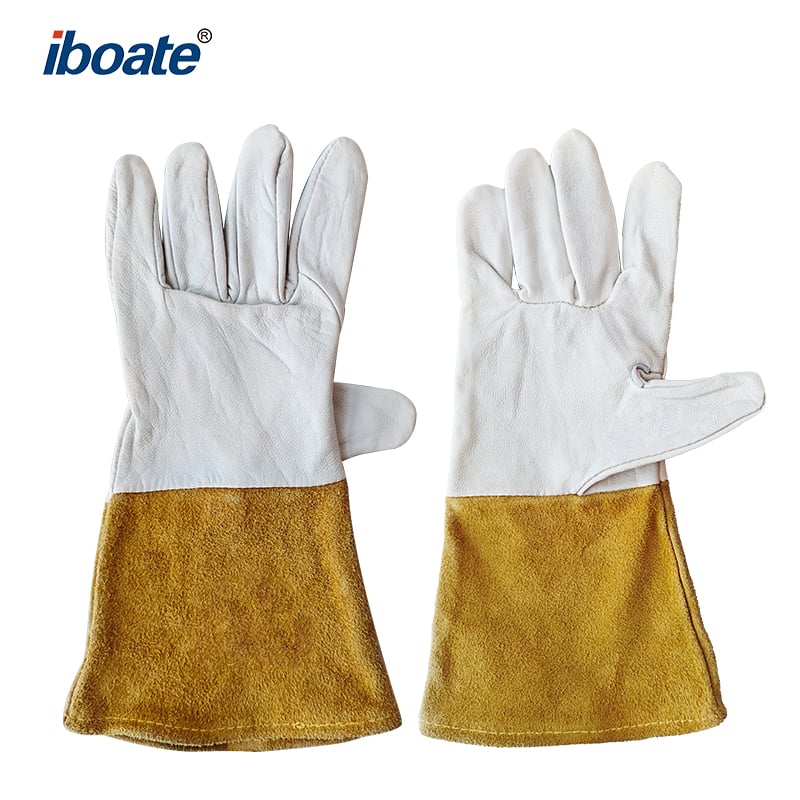
Dua pengiriman sarung tangan keselamatan dapat memiliki nomor katalog, ukuran, penandaan EN 388, dan harga per unit yang sama, namun tetap menunjukkan kinerja yang berbeda secara terukur di lapangan. Istilah "spesifikasi yang sama" menggambarkan target desain, bukan hasil yang dijamin untuk setiap pasang sarung tangan: kinerja bervariasi tergantung pada bahan baku, proses pencelupan, pengambilan sampel inspeksi, kondisi penyimpanan, serta ketepatan sertifikasi yang mendasari produk tersebut. Variasi antar-batch merupakan masalah pengadaan, bukan sekadar teori.
Spesifikasi menentukan apa yang dirancang untuk dicapai oleh sebuah sarung tangan; konsistensi batch menggambarkan apakah setiap proses produksi menghasilkannya. Empat variabel yang tidak dapat ditampilkan secara terpisah pada halaman katalog: bahan baku, pengendalian proses, pengambilan sampel inspeksi, dan penanganan pasca-produksi. Karena pelindung tangan merupakan produk pengendali risiko, kesenjangan ini menjadi celah keamanan yang dapat dikelola sebagian besar oleh tim pengadaan dan pengendalian kualitas tim lain melalui pengujian dan kontrak.
Lateks karet alam adalah bahan pertanian: kandungan karet kering, protein dan komponen non-karet, kimia pengawet, serta pergeseran musim penyadapan antar pengiriman, yang mengubah cara pembentukan dan penuaan film. Nitrile (NBR) senyawa bervariasi berdasarkan kandungan akrilonitril serta tingkat plasticizer, bahan pengikat, dan pengisi antar lot pemasok. Campuran serat dalam pelapis tahan potong — HPPE, kaca, aramid, atau poliester — bervariasi dalam densitas linear, rasio campuran, dan tingkat pilin, serta performa ketahanan potong sangat sensitif terhadap perbedaan-perbedaan tersebut. Seorang pemasok yang mengganti benang atau komponen tanpa pemberitahuan dapat mengubah profil perlindungan sarung tangan tanpa mengubah lembar data teknisnya.
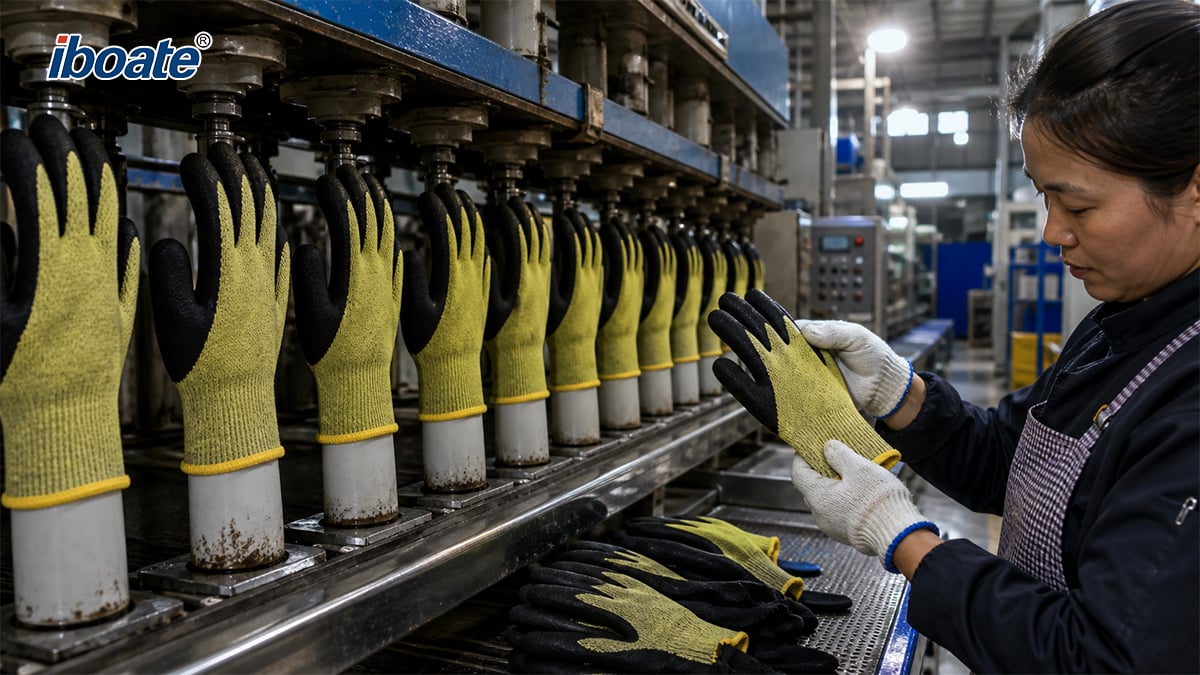
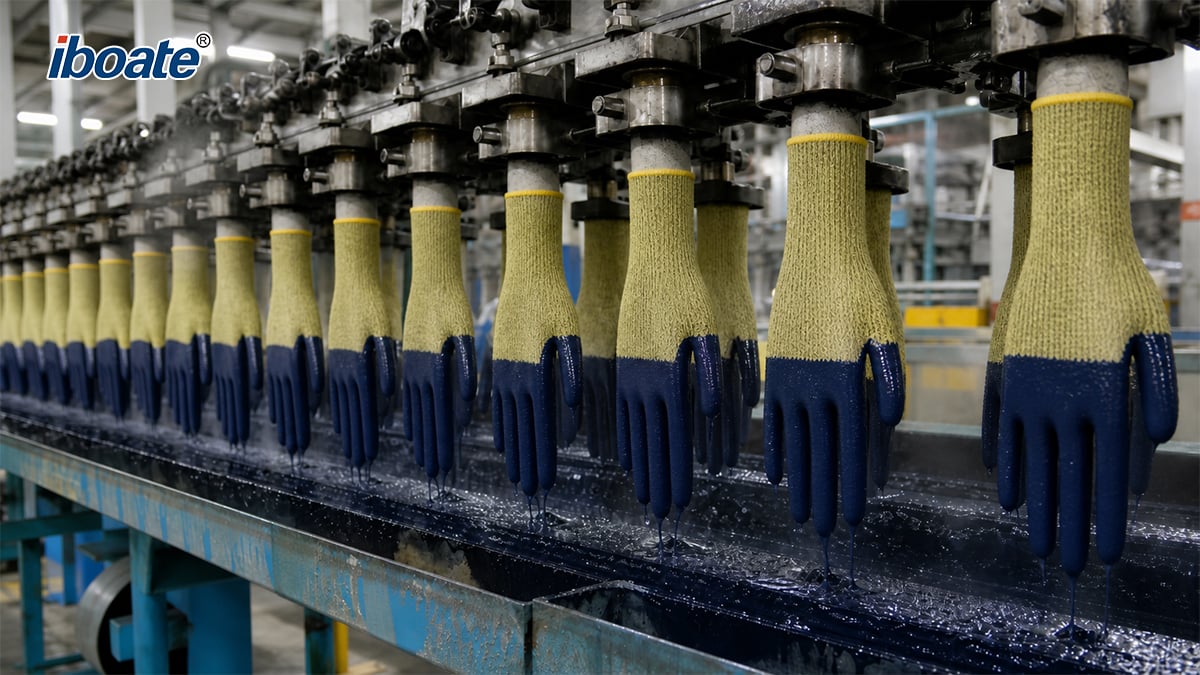
Untuk sarung tangan hasil celup, lapisan penghalang dan permukaan cengkeraman ditentukan oleh konsentrasi koagulan, waktu rendam dalam senyawa, kecepatan penarikan, suhu former, profil pengeringan, dan pencucian. Perubahan kecil dapat mengubah ketebalan film, kerapatan ikatan silang, serta tekstur permukaan. Ketebalan telapak tangan dan performa mekanis dapat berbeda antar lini produksi, antar pergantian shift, dan antar lot produksi dari model yang secara nominal sama — terutama bila output diproduksi di beberapa pabrik.
Integritas penghalang bersifat diskret: satu lubang kecil saja sudah menggagalkan fungsi penghalang seluruh sarung tangan. EN ISO 374-2 menetapkan metode uji penetrasi berbasis kebocoran udara dan kebocoran air, sedangkan dalam kategori medis EN 455-1 dan ASTM D5151 menetapkan batas kualitas penerimaan formal (AQL) untuk deteksi lubang kecil. Sarung tangan pelindung industri umumnya tidak memiliki persyaratan wajib terkait deteksi lubang kecil per-batch, sehingga sejumlah kecil sarung tangan dengan lubang kecil yang tidak terdeteksi dapat secara sah lulus uji tipe.
Pengujian tipe menggunakan jumlah sampel yang terbatas. EN 388 menilai ketahanan terhadap abrasi, potongan pisau, sobekan, dan tusukan pada sampel telapak tangan, serta penandaan melaporkan tingkat yang dicapai oleh sampel-sampel tersebut—bukan pengukuran per unit. Inspeksi berbasis AQL (Acceptable Quality Level) pun menerima sejumlah unit yang tidak sesuai sebagai "kualitas dapat diterima", sehingga suatu lot yang diterima merupakan pernyataan statistik mengenai suatu pengiriman, bukan sertifikasi atas setiap sarung tangan di dalamnya.
Uji terstandarisasi sengaja dibuat sempit agar hasilnya dapat dibandingkan: EN 388 menggunakan media abrasi, geometri pisau, dan kecepatan pemotongan yang telah ditetapkan, sedangkan EN ISO 13997 (metode TDM) memotong bahan telapak tangan pada kecepatan konstan dan melaporkan gaya yang diperlukan. Tugas nyata jauh lebih beragam: kontak basah atau berminyak, tekanan berkelanjutan, ekstrem suhu, serta tepi yang berbeda dari pisau acuan. Oleh karena itu, suatu sarung tangan dapat memperoleh skor tinggi pada satu metode pemotongan namun skor lebih rendah pada metode lain, dan suatu EN 388 tingkat adalah indeks komparatif, bukan prediksi masa pakai layanan. Data permeasi EN ISO 374 juga spesifik untuk bahan kimia, konsentrasi, dan suhu yang diuji.
Elastomer mengalami penuaan. Ozon, cahaya ultraviolet, panas, kelembapan, serta tekanan jangka panjang merusak lapisan lateks dan nitril, sehingga mengurangi elastisitas dan ketahanan terhadap sobek meskipun sarung tangan tampak baru. Panduan industri umumnya menyebut masa simpan nominal sekitar tiga tahun untuk lateks karet alami dan hingga lima tahun untuk nitril sejak tanggal produksi, dengan syarat penyimpanan dilakukan secara benar. Wadah yang disimpan pada suhu lingkungan tinggi selama pengangkutan, di gudang tanpa pengatur suhu, serta persediaan bergerak lambat yang dijual kembali melalui saluran sekunder—semua mencapai pengguna dalam kondisi terdegradasi kinerja perlindungan di bawah label yang tampak belum kedaluwarsa.
Sertifikasi mengonfirmasi suatu tipe, bukan suatu lot. Menurut Peraturan (UE) 2016/425, APD Kelas II—termasuk sarung tangan untuk perlindungan terhadap risiko mekanis—dinilai melalui pemeriksaan tipe UE ditambah konformitas terhadap tipe; risiko Kelas III, termasuk luka sayatan akibat pisau pegangan tangan, memerlukan pengawasan produksi berkelanjutan tambahan. Di Amerika Serikat, ANSI/ISEA 105-2024, yang direvisi pada November 2024, memperkenalkan lambang berbentuk segilima terstandarisasi untuk peringkat ketahanan terhadap abrasi, sayatan, dan tusukan. Risiko praktis meliputi sertifikat yang dipakai bersama antar-pabrik atau antar-varian model, edisi standar usang yang tercetak pada kemasan, serta tingkat kinerja yang diklaim tanpa laporan uji pendukung.
|
Standar |
Ru lingkup |
Minta dari pemasok |
|
EN 388:2016+A1:2018 |
Risiko mekanis: abrasi, sayatan pisau, robek, tusukan |
Laporan uji model lengkap, bukan hanya lambang segilima |
|
EN ISO 13997 |
Ketahanan sayatan dengan metode TDM untuk klaim tingkat lebih tinggi |
Hasil dalam newton disertai tingkatnya |
|
EN ISO 21420:2020 |
Persyaratan umum: desain, penandaan, kelincahan |
Deklarasi Kesesuaian |
|
EN ISO 374 (seri 2016) |
Kimia: penetrasi, permeasi, degradasi |
Tipe A/B/C dan data permeasi |
|
ANSI/ISEA 105-2024 |
Klasifikasi AS, termasuk tingkat potong A1–A9 |
Klasifikasi sesuai edisi terkini |
|
EN 455-1 / ASTM D5151 |
Pengujian kebocoran air (lubang jarum) dan AQL |
AQL yang dinyatakan dan hasil kebocoran per-lot |
Mewajibkan laporan pengujian per-lot
1. — sertifikat analisis untuk lot yang dikirimkan, bersama dengan dokumentasi uji tipe model.
Lakukan inspeksi penerimaan
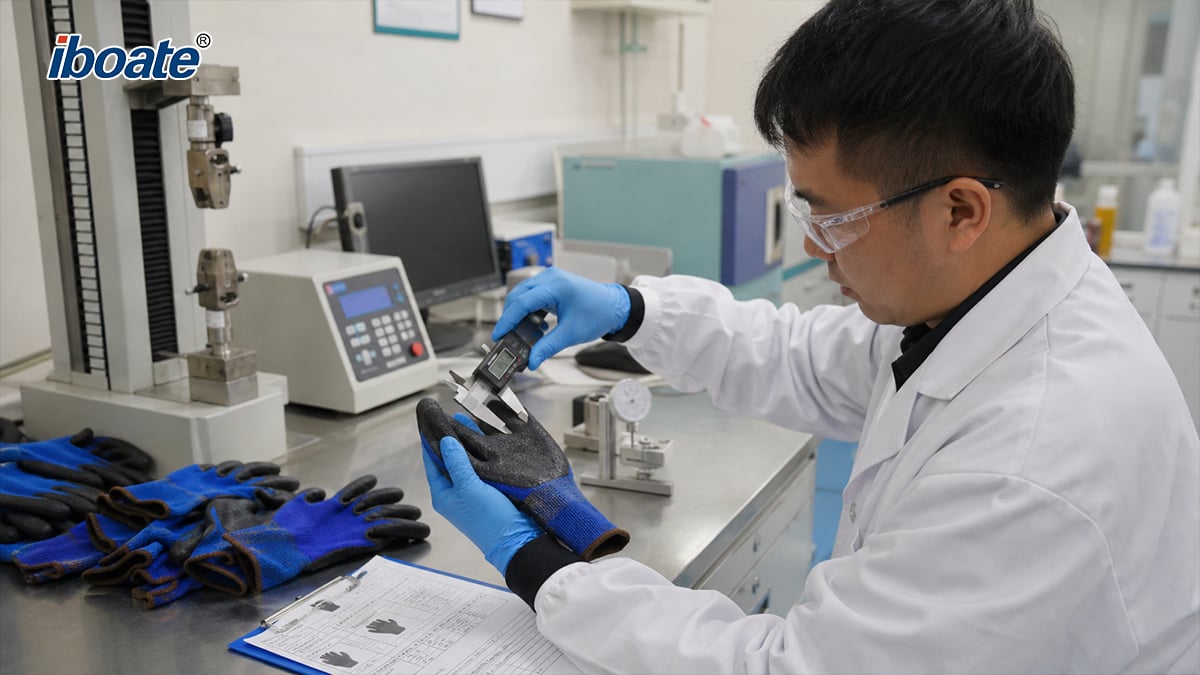
2. — periksa dimensi, ketebalan pada titik-titik yang ditentukan, integritas kebocoran, dan massa per sarung tangan pada setiap pengiriman.
Audit pemasok dan kendalikan perubahan
3. — tambahkan klausul pemberitahuan perubahan yang mencakup pergantian bahan komposit, benang, dan pabrik.
Simpan sampel acuan
4. — simpan satu "sampel emas" tersegel per SKU dan bandingkan pengiriman baru terhadapnya.
Sebutkan standar dan edisinya dalam kontrak
5. — EN 388:2016+A1:2018, EN ISO 21420:2020, atau ANSI/ISEA 105-2024.
Kontrak untuk konsistensi
6. — menyetujui AQL penerimaan, standar pengambilan sampel, metode pengujian, ketertelusuran lot, dan tindakan perbaikan.
Mengendalikan penyimpanan dan rotasi
7. — menerapkan prinsip FIFO dengan visibilitas tanggal produksi, jauh dari panas, sinar matahari, dan ozon.
Kinerja berbeda antar-batch dengan spesifikasi identik sarung tangan keselamatan jarang disebabkan oleh satu kesalahan tunggal. Penyebabnya adalah gabungan dari variasi bahan baku, pergeseran proses, cacat diskrit seperti lubang jarum, batas statistik pengambilan sampel, jarak antara pengujian standar dan kondisi nyata, penuaan, serta sertifikasi yang memverifikasi suatu tipe—bukan suatu pengiriman. Karena faktor-faktor ini berada di bagian rantai pasok yang berbeda, tidak ada satu dokumen pun yang mampu menyelesaikannya secara menyeluruh; pendekatan berlapis diperlukan: bukti per lot, verifikasi saat kedatangan, kejelasan kontraktual, serta penyimpanan yang terdisiplin. Dengan cara inilah konsistensi antar-batch berubah dari asumsi menjadi hal yang dapat diverifikasi oleh pembeli.
Apakah penandaan EN 388 menjamin setiap pasang dalam suatu pengiriman? No. EN 388 adalah uji tipe pada sampel yang telah ditentukan; penandaan melaporkan tingkat sampel tersebut, bukan hasil untuk setiap unit.
Apakah lubang jarum (pinhole) tercakup dalam EN 388? Tidak. EN 388 mencakup risiko mekanis. Penetrasi cairan dan mikroorganisme termasuk dalam seri EN ISO 374, dengan persyaratan AQL lubang jarum (pinhole) seperti EN 455-1 dan ASTM D5151 dalam kategori medis.
Dokumen apa yang paling berguna untuk diminta? Laporan uji per-batch atau sertifikat analisis untuk batch yang dikirimkan, dibaca bersama dokumentasi pemeriksaan tipe model tersebut.
[Tentang Shandong Iboate Security Technology Co., Ltd.] — Berbasis di Yantai, Provinsi Shandong, Tiongkok, IBOATE adalah produsen dan pemasok PPE profesional dengan pengalaman lebih dari 20 tahun di industri ini serta operasi ekspor global sejak 2021. Perusahaan menyediakan delapan kategori utama perlindungan PPE—termasuk perlindungan tangan—kepada pelanggan industri di lebih dari 60 negara, didukung oleh produk inti yang bersertifikasi ISO 9001, CE, dan UKCA, pelacakan lengkap seluruh produk, serta dokumentasi kepatuhan. Situs web: https://www.iboate.com/· Email: [email protected]
Spesifikasi yang sama tidak berarti tingkat perlindungan yang sama. Ringkasan ini menjelaskan mengapa kinerja perlindungan sarung tangan keselamatan bervariasi antar-batch—meliputi bahan baku, proses pencelupan, lubang mikro (pinholes), batas pengambilan sampel, dan penuaan—serta cara pembeli memverifikasi konsistensi batch menggunakan standar EN 388, EN ISO 21420, dan ANSI/ISEA 105-2024.
 Berita Terkini
2026-10-22
2026-10-10
2026-09-28
2026-09-22
2026-09-08
2026-09-04
Pemasok langsung dari pabrik terpercaya untuk perlengkapan keselamatan industri bersertifikasi. Bersertifikasi CE/ANSI, diekspor ke lebih dari 60 negara. Pasokan stabil, OEM/ODM fleksibel.
701-702 Zhenghai Building, No.66 Zhujiang Road, Yantai Development Zone, Shandong Province
Copyright © 2026 by Shandong Iboate Security Technology Co., Ltd KEBIJAKAN PRIVASI nomor ICP Provinsi Sichuan 17038468

 EN