 ×

Hai lô găng tay an toàn có thể mang cùng mã danh mục, cùng kích cỡ, cùng dấu chuẩn EN 388 và cùng giá đơn vị, nhưng vẫn có thể thể hiện hiệu năng khác biệt rõ rệt ngoài thực tế. Cụm ‘cùng thông số kỹ thuật’ mô tả một mục tiêu thiết kế, chứ không phải là kết quả đảm bảo cho từng đôi găng: hiệu năng thay đổi tùy theo nguyên vật liệu đầu vào, quy trình nhúng, mẫu kiểm tra, điều kiện lưu kho và độ chính xác của chứng nhận đằng sau sản phẩm. Sự sai lệch giữa các lô là vấn đề thuộc về mua hàng, chứ không chỉ là vấn đề lý thuyết.
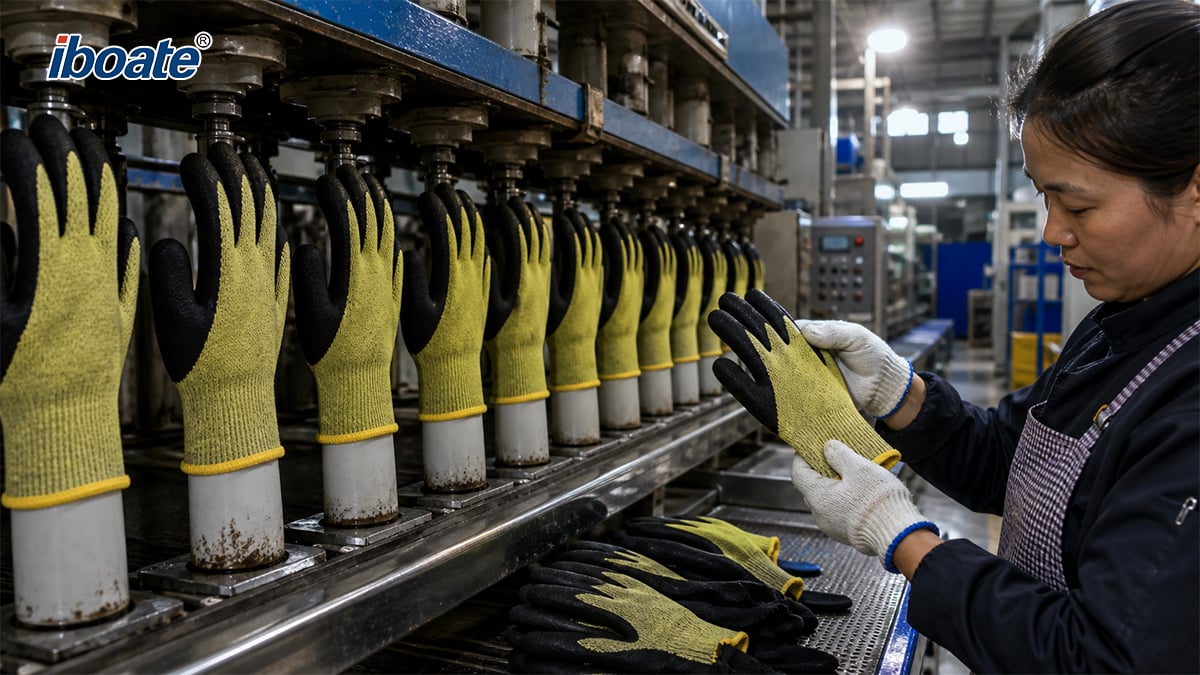
Một thông số kỹ thuật xác định những gì một đôi găng tay được thiết kế để đạt được; tính nhất quán của lô hàng mô tả liệu mỗi đợt sản xuất có cung cấp sản phẩm hay không. Bốn yếu tố mà một trang danh mục không thể trình bày riêng biệt gồm: nguyên vật liệu đầu vào, kiểm soát quy trình, lấy mẫu kiểm tra và xử lý sau sản xuất. Vì găng tay bảo hộ là sản phẩm kiểm soát rủi ro, nên khoảng cách này tạo ra lỗ hổng về an toàn mà bộ phận mua hàng và kiểm soát chất lượng các đội nhóm có thể kiểm soát phần lớn thông qua thử nghiệm và hợp đồng.
Mủ cao su thiên nhiên là một nguyên liệu nông nghiệp: hàm lượng cao su khô, protein và các thành phần phi cao su, hóa chất bảo quản cũng như thời điểm khai thác mủ thay đổi giữa các lô giao hàng, dẫn đến sự khác biệt trong quá trình hình thành và lão hóa lớp màng. Nitrile (NBR) các hợp chất nitrile thay đổi tùy theo hàm lượng acrylonitrile và tùy theo loại chất làm dẻo, chất lưu hóa và chất độn giữa các lô cung cấp từ nhà cung cấp. Hỗn hợp sợi các lớp lót chống cắt — HPPE, sợi thủy tinh, aramid hoặc polyester — khác nhau về mật độ tuyến tính, tỷ lệ pha trộn và độ xoắn; hiệu suất chống cắt rất nhạy cảm với những khác biệt này. Việc nhà cung cấp thay đổi loại sợi hoặc hỗn hợp mà không thông báo trước có thể làm thay đổi hồ sơ bảo vệ của găng tay trong khi bảng dữ liệu kỹ thuật vẫn giữ nguyên.
Đối với găng tay nhúng, lớp chắn và bề mặt bám dính được hình thành bởi nồng độ chất kết tụ, thời gian ngâm trong hỗn hợp, tốc độ rút khuôn, nhiệt độ khuôn, chế độ làm chín và quá trình rửa. Những sai lệch nhỏ có thể làm thay đổi độ dày màng, mật độ liên kết ngang và kết cấu bề mặt. Độ dày lòng bàn tay cũng như hiệu suất cơ học có thể khác nhau giữa các dây chuyền, ca làm việc và đợt sản xuất của cùng một mẫu — đặc biệt khi sản lượng được phân bổ qua nhiều nhà máy.
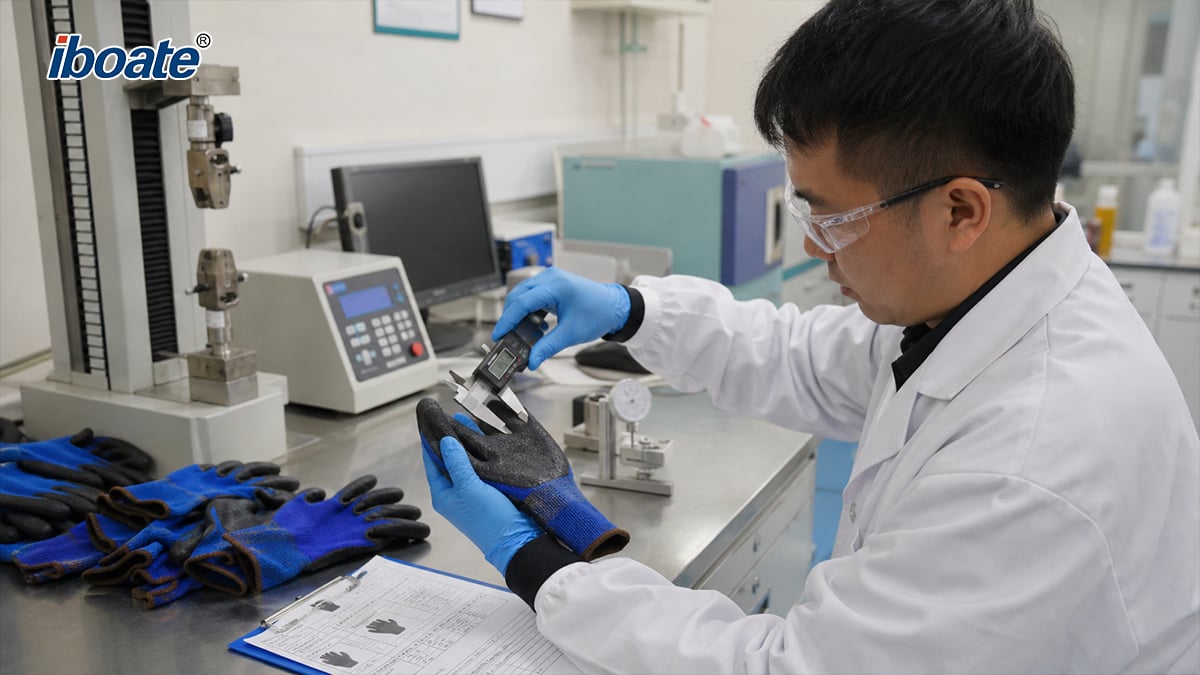
Tính toàn vẹn của rào cản là rời rạc: một lỗ kim nhỏ duy nhất làm mất hiệu lực khả năng bảo vệ của toàn bộ chiếc găng tay. Tiêu chuẩn EN ISO 374-2 quy định các phương pháp kiểm tra xâm nhập bằng rò khí và rò nước; trong các danh mục y tế, EN 455-1 và ASTM D5151 thiết lập các mức giới hạn chất lượng chấp nhận (AQL) chính thức để phát hiện lỗ kim. Đối với găng tay bảo hộ công nghiệp, thường không có yêu cầu bắt buộc tương đương về kiểm tra lỗ kim trên từng lô sản phẩm, do đó một tỷ lệ nhỏ găng tay có lỗ kim chưa được phát hiện vẫn có thể hợp lệ vượt qua bài kiểm tra mẫu. Độ dày cũng thay đổi theo khu vực, và kết quả thử nghiệm cắt hoặc mài mòn phụ thuộc vào điểm mỏng nhất chứ không phải độ dày trung bình.
Kiểm tra loại hình sử dụng một số lượng mẫu hạn chế. EN 388 đánh giá mức độ mài mòn, cắt bằng lưỡi dao, xé và đâm thủng trên các mẫu lòng bàn tay, và ký hiệu ghi trên nhãn báo cáo mức đạt được của những mẫu đó — chứ không phải là phép đo từng chiếc găng tay riêng lẻ. Việc kiểm tra dựa trên AQL (mức chất lượng chấp nhận được) cũng tương tự như vậy: cho phép một số lượng đơn vị không phù hợp nhất định được coi là "chất lượng chấp nhận được", do đó một lô hàng được chấp nhận chỉ là một kết luận thống kê về lô vận chuyển, chứ không phải là chứng nhận chất lượng cho từng chiếc găng tay bên trong lô đó.
Các bài kiểm tra tiêu chuẩn được thiết kế có chủ đích ở phạm vi hẹp để đảm bảo khả năng so sánh kết quả: EN 388 sử dụng vật liệu mài mòn đã được xác định, hình dạng lưỡi dao và tốc độ cắt cố định, trong khi EN ISO 13997 (phương pháp TDM) cắt vật liệu lòng bàn tay với tốc độ không đổi và báo cáo lực cần thiết để thực hiện việc cắt. Còn các công việc thực tế lại đa dạng hơn nhiều: tiếp xúc với môi trường ẩm hoặc trơn nhờn, áp lực kéo dài, nhiệt độ cực cao hoặc cực thấp, cũng như các cạnh sắc khác biệt so với lưỡi dao tham chiếu. Do đó, một chiếc găng tay có thể đạt điểm cao trong một phương pháp kiểm tra cắt này nhưng lại đạt điểm thấp hơn trong một phương pháp kiểm tra cắt khác, và một EN 388 cấp độ là một chỉ số so sánh, không phải dự báo về tuổi thọ sử dụng. Dữ liệu thấm qua theo tiêu chuẩn EN ISO 374 cũng tương tự như vậy — chỉ áp dụng cụ thể cho hóa chất, nồng độ và nhiệt độ đã được kiểm tra.
Các loại cao su tổng hợp bị lão hóa. Ozone, tia cực tím, nhiệt, độ ẩm và nén kéo dài làm suy giảm màng cao su latex và nitrile, làm giảm độ đàn hồi và khả năng chống rách ngay cả khi găng tay vẫn trông mới. Hướng dẫn của ngành thường nêu tuổi thọ bảo quản danh định khoảng ba năm đối với cao su thiên nhiên latex và tối đa năm năm đối với nitrile, tính từ ngày sản xuất, với điều kiện bảo quản đúng cách. Các bao bì để ở nhiệt độ môi trường cao trong quá trình vận chuyển, trong kho không kiểm soát khí hậu và hàng tồn kho luân chuyển chậm sau đó được bán lại qua các kênh thứ cấp đều đến tay người dùng với hiệu suất đã suy giảm tính năng bảo vệ dưới nhãn mác trông còn hạn sử dụng.
Chứng nhận xác nhận một loại sản phẩm, không phải một lô hàng. Theo Quy định (EU) 2016/425, thiết bị bảo vệ cá nhân (PPE) Loại II — bao gồm găng tay chống nguy cơ cơ học — được đánh giá thông qua kiểm tra mẫu EU kết hợp với việc đảm bảo sự phù hợp với mẫu đã được kiểm tra; còn các nguy cơ Loại III, bao gồm cắt do dao cầm tay, yêu cầu thêm giám sát sản xuất thường xuyên. Tại Hoa Kỳ, tiêu chuẩn ANSI/ISEA 105-2024, được cập nhật vào tháng Mười Một năm 2024, giới thiệu biểu tượng ngũ giác tiêu chuẩn hóa để thể hiện mức độ chống mài mòn, chống cắt và chống đâm thủng. Các rủi ro thực tế bao gồm: chứng nhận được chia sẻ giữa các nhà máy hoặc giữa các biến thể mẫu, phiên bản tiêu chuẩn đã lỗi thời in trên bao bì, và các mức hiệu suất được nêu mà không có báo cáo thử nghiệm hỗ trợ.
|
Tiêu chuẩn |
Phạm vi |
Yêu cầu từ nhà cung cấp |
|
EN 388:2016+A1:2018 |
Nguy cơ cơ học: mài mòn, cắt bởi lưỡi dao, rách, đâm thủng |
Báo cáo thử nghiệm đầy đủ cho toàn bộ mẫu, không chỉ biểu tượng ngũ giác |
|
EN ISO 13997 |
Khả năng chống cắt theo phương pháp TDM đối với các tuyên bố mức cao hơn |
Kết quả tính bằng niutơn kèm theo mức độ |
|
EN ISO 21420:2020 |
Yêu cầu chung: thiết kế, ghi nhãn, độ khéo léo |
Tuyên bố về sự phù hợp |
|
EN ISO 374 (loạt năm 2016) |
Hóa chất: thâm nhập, thẩm thấu, phân hủy |
Loại A/B/C và dữ liệu về khả năng thẩm thấu |
|
ANSI/ISEA 105-2024 |
Phân loại theo tiêu chuẩn Hoa Kỳ, bao gồm các mức độ chống cắt A1–A9 |
Phân loại theo phiên bản hiện hành |
|
EN 455-1 / ASTM D5151 |
Kiểm tra rò rỉ nước (lỗ kim) và mức chất lượng chấp nhận được (AQL) |
Mức AQL nêu rõ và kết quả kiểm tra rò rỉ cho từng lô |
Yêu cầu báo cáo kiểm tra từng lô
1. — Giấy chứng nhận phân tích cho lô hàng được giao, kèm theo tài liệu kiểm tra mẫu loại của sản phẩm.
Thực hiện kiểm tra nhập kho
2. — Kiểm tra kích thước, độ dày tại các điểm xác định, độ kín chống rò rỉ và khối lượng mỗi chiếc găng tay trong từng lô giao hàng.
Kiểm toán nhà cung cấp và kiểm soát các thay đổi
3. — Bổ sung điều khoản thông báo thay đổi, bao gồm việc thay đổi thành phần vật liệu, sợi và nhà máy sản xuất.
Lưu mẫu tham chiếu
4. — Lưu một "mẫu chuẩn" được niêm phong cho từng mã SKU và so sánh các lô giao hàng mới với mẫu này.
Ghi rõ tiêu chuẩn và phiên bản trong hợp đồng
5. — EN 388:2016+A1:2018, EN ISO 21420:2020 hoặc ANSI/ISEA 105-2024.
Hợp đồng nhằm đảm bảo tính nhất quán
6. — Thỏa thuận về mức AQL chấp nhận được, tiêu chuẩn lấy mẫu, phương pháp thử nghiệm, khả năng truy xuất lô hàng và các biện pháp khắc phục.
Kiểm soát việc lưu trữ và luân chuyển
7. — Áp dụng nguyên tắc FIFO với khả năng hiển thị ngày sản xuất, đặt xa nhiệt, ánh sáng mặt trời và ôzôn.
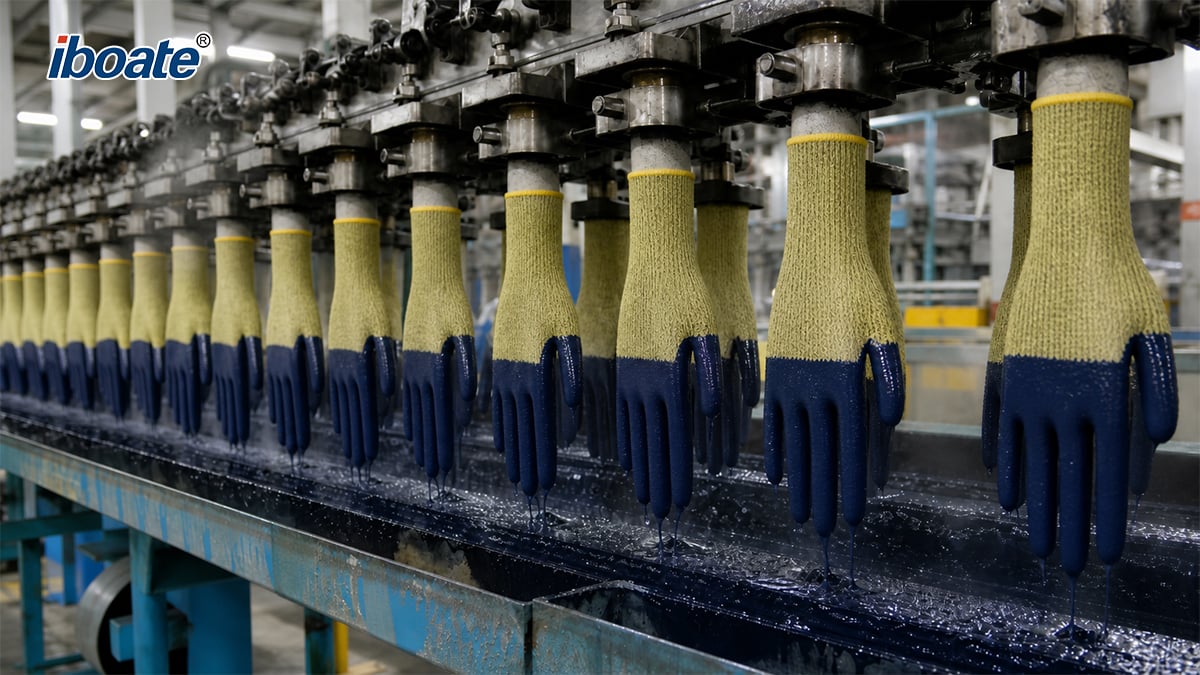
Hiệu suất khác nhau giữa các lô hàng có cùng thông số kỹ thuật găng tay an toàn hiếm khi chỉ do một lỗi duy nhất gây ra. Nguyên nhân thực tế là sự kết hợp của nhiều yếu tố: vật liệu thô biến động, sai lệch quy trình, các khuyết tật rời rạc như lỗ kim, giới hạn thống kê của việc lấy mẫu, khoảng cách giữa các bài kiểm tra tiêu chuẩn và điều kiện thực tế, quá trình lão hóa, cũng như chứng nhận chỉ xác minh loại sản phẩm chứ không xác minh từng lô hàng cụ thể. Vì những nguyên nhân này nằm ở các khâu khác nhau trong chuỗi cung ứng, nên không có bất kỳ tài liệu đơn lẻ nào có thể giải quyết hết; thay vào đó cần tiếp cận theo từng lớp: bằng chứng cho từng lô, xác minh ngay khi hàng đến, rõ ràng trong hợp đồng và lưu trữ đúng quy trình. Đó chính là cách để tính nhất quán giữa các lô hàng không còn là giả định mà trở thành yếu tố người mua có thể kiểm tra được.
Dấu nhãn EN 388 có đảm bảo rằng mọi đôi găng tay trong lô hàng đều đạt yêu cầu không? Không. EN 388 là một bài kiểm tra loại trên các mẫu được xác định; ký hiệu ghi mức độ đạt được của mẫu đó, chứ không phải kết quả áp dụng cho từng đơn vị.
Các lỗ kim có nằm trong phạm vi áp dụng của EN 388 không? Không. EN 388 chỉ bao quát các rủi ro cơ học. Việc thâm nhập chất lỏng và vi sinh vật thuộc về loạt tiêu chuẩn EN ISO 374, còn các yêu cầu AQL về lỗ kim như EN 455-1 và ASTM D5151 thì áp dụng trong các danh mục sản phẩm y tế.
Tài liệu nào hữu ích nhất để yêu cầu? Báo cáo kiểm tra theo lô hoặc giấy chứng nhận phân tích dành riêng cho lô hàng được giao, kết hợp đọc cùng tài liệu kiểm tra loại của mẫu.
[Về Công ty Công nghệ An toàn Sơn Đông Iboate] — Đặt trụ sở tại Yantai, tỉnh Sơn Đông, Trung Quốc, IBOATE là nhà sản xuất và cung cấp thiết bị bảo hộ cá nhân (PPE) chuyên nghiệp với hơn 20 năm kinh nghiệm trong ngành và hoạt động xuất khẩu toàn cầu kể từ năm 2021. Công ty cung cấp tám nhóm bảo hộ PPE chính — bao gồm bảo hộ tay — cho khách hàng công nghiệp tại hơn 60 quốc gia, với các sản phẩm cốt lõi được chứng nhận theo tiêu chuẩn ISO 9001, CE và UKCA, khả năng truy xuất nguồn gốc toàn bộ sản phẩm và tài liệu chứng minh sự tuân thủ. Trang web: https://www.iboate.com/· Email: [email protected]
Cùng thông số kỹ thuật không đồng nghĩa với cùng mức độ bảo vệ. Bản tóm tắt này giải thích lý do vì sao các lô găng tay an toàn có sự khác biệt về hiệu suất bảo vệ — do vật liệu, quy trình nhúng, lỗ kim, giới hạn lấy mẫu và lão hóa — cũng như cách người mua có thể kiểm tra tính nhất quán giữa các lô bằng các tiêu chuẩn EN 388, EN ISO 21420 và ANSI/ISEA 105-2024.
 Tin nóng
2026-10-22
2026-10-10
2026-09-28
2026-09-22
2026-09-08
2026-09-04
Nhà cung cấp trực tiếp từ nhà máy đáng tin cậy về thiết bị an toàn công nghiệp đã được chứng nhận. Đạt chuẩn CE/ANSI, xuất khẩu sang hơn 60 quốc gia. Nguồn cung ổn định, hỗ trợ sản xuất theo đơn đặt hàng OEM/ODM linh hoạt.
701-702 Zhenghai Building, No.66 Zhujiang Road, Yantai Development Zone, Shandong Province
Copyright © 2026 by Shandong Iboate Security Technology Co., Ltd CHÍNH SÁCH BẢO MẬT giấy phép ICP của Tỉnh Tứ Xuyên số 17038468

 EN