 ×

دو محموله دستکش ایمنی ممکن است شماره فهرست، اندازه، نشانگذاری EN 388 و قیمت واحد یکسانی داشته باشند، ولی در عمل عملکردی متفاوت و قابل اندازهگیری از خود نشان دهند. عبارت «مشخصات یکسان» به هدف طراحی اشاره دارد، نه به نتیجهای تضمینشده برای هر جفت دستکش: عملکرد تحت تأثیر مواد اولیه، فرآیند غوطهوری، نمونهبرداری برای بازرسی، شرایط نگهداری و دقت گواهینامههای مربوط به محصول تغییر میکند. تفاوت بین دستهها مسئلهای در زمینه تأمین است، نه یک پدیده نظری.
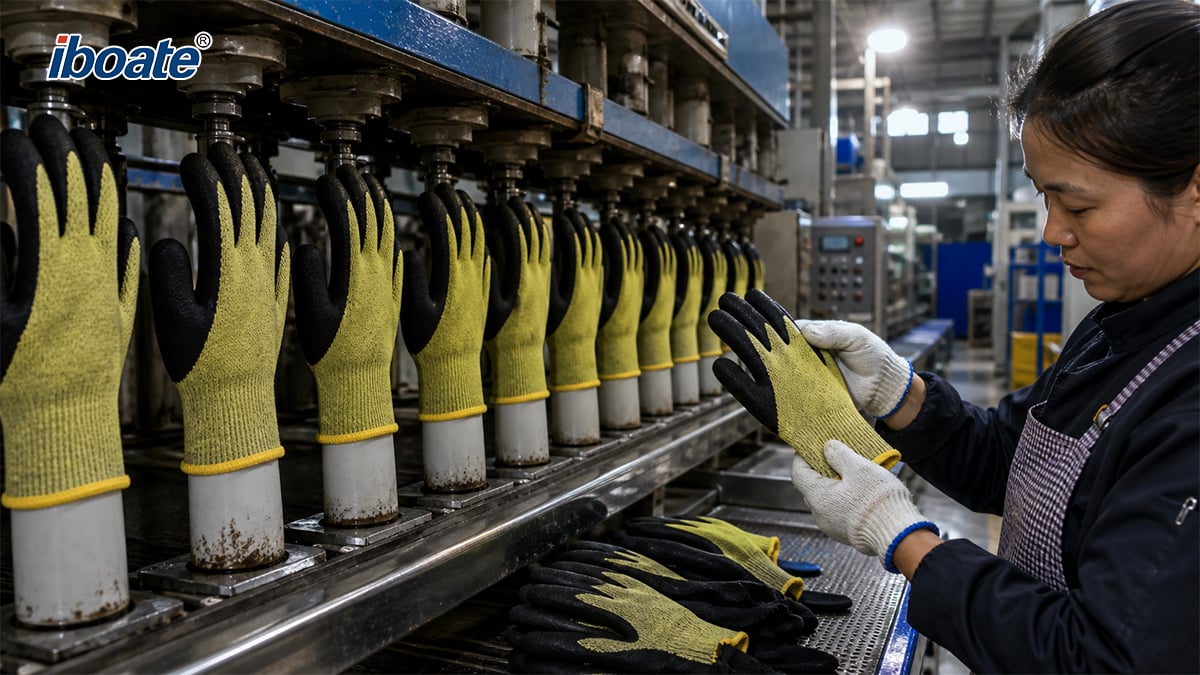
مشخصات تعریف میکند که یک دستکش برای دستیابی به چه هدفی طراحی شده است؛ یکنواختی دستهای توضیح میدهد که آیا هر بار تولید این محصول را تأمین میکند یا خیر. چهار متغیر که یک صفحهٔ فهرست نمیتواند بهصورت جداگانه نشان دهد، عبارتند از: ورودیهای مواد اولیه، کنترل فرآیند، نمونهبرداری بازرسی و برخورد پس از تولید. از آنجا که محافظت دست یک محصول کنترلکنندهٔ ریسک است، این شکاف یک معرضسازی ایمنی محسوب میشود که تدارکات و کنترل کیفیت تیمها میتوانند عمدتاً از طریق آزمونها و قراردادها آن را مدیریت کنند.
لاتکس لاستیک طبیعی یک مادهٔ کشاورزی است: محتوای لاستیک خشک، پروتئین و ترکیبات غیرلاستیکی، شیمی حفاظتکننده و تغییر فصل برداشت بین تحویلها، که نحوهٔ تشکیل و پیرشدن فیلم را تغییر میدهد. نیترایل (NBR) ترکیبات با میزان آکریلونیتریل و همچنین با درجهٔ پلاستیسایزرها، عاملهای فرآیندی و پرکنندهها بین دفعات تأمین تأمینکننده تفاوت میکنند. ترکیب الیاف در لایههای مقاوم در برابر برش — HPPE، شیشه، آرامید یا پلیاستر — چگالی خطی، نسبت ترکیب و پیچش متفاوت است و عملکرد برش به این تفاوتها حساس است. تغییر نخ یا ترکیب توسط تأمینکننده بدون اطلاعرسانی میتواند پروفایل حفاظتی دستکش را تغییر دهد، در حالی که برگه مشخصات فنی بدون تغییر باقی میماند.
برای دستکشهای غوطهوریشده، لایه محافظ و سطح گرفتن از غلظت عامل انعقاد، زمان توقف در ترکیب، سرعت خارجکردن از ترکیب، دمای قالب، پروفایل پخت و شستوشوی نهایی ناشی میشود. تغییرات جزئی ضخامت فیلم، چگالی پیوند عرضی و بافت سطحی را تحت تأثیر قرار میدهند. ضخامت کف دست و عملکرد مکانیکی ممکن است بین خطوط تولید، شیفتها و نوبتهای مختلف یک مدل مشخص متفاوت باشد — بهویژه هنگامی که تولید در چندین کارخانه توزیع شده است.
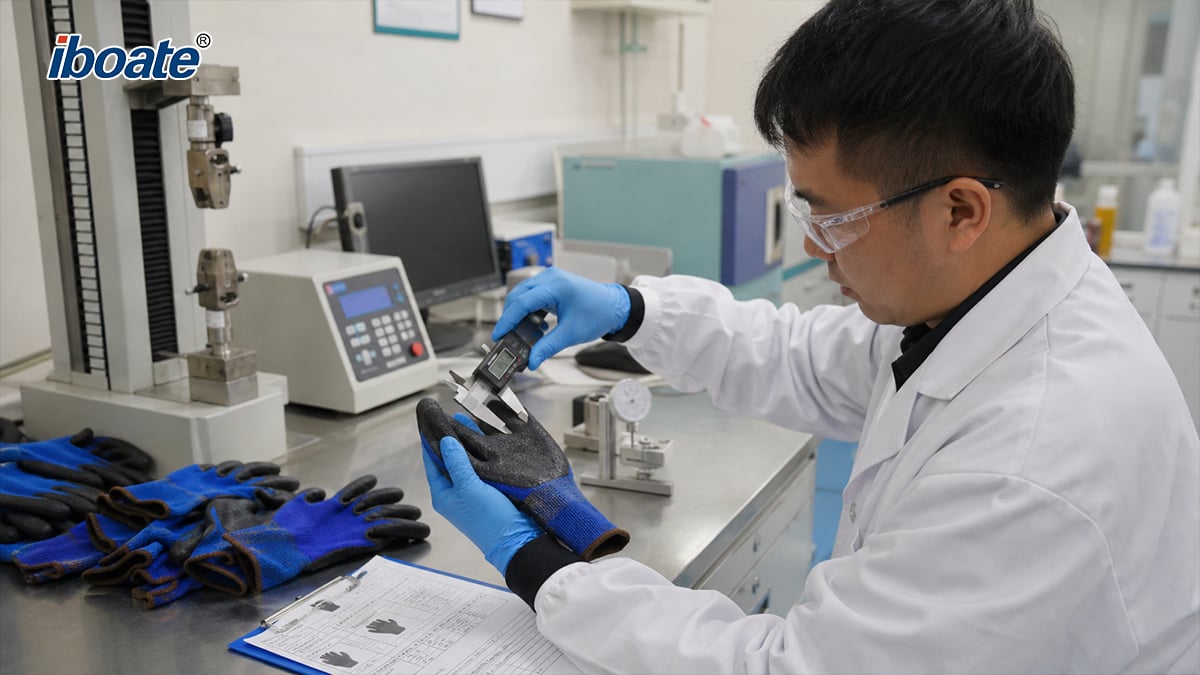
یکپارچگی مانع گسسته است: وجود یک سوراخ ریز در دستکش، مانع کل دستکش را بیاثر میکند. استاندارد EN ISO 374-2 روشهای نشت هوا و نشت آب را برای آزمون نفوذ تعیین میکند و در دستهبندیهای پزشکی، استانداردهای EN 455-1 و ASTM D5151 سطوح رسمی حد کیفیت قابل قبول (AQL) را برای تشخیص سوراخهای ریز تعیین میکنند. بهطور کلی، دستکشهای محافظ صنعتی الزامی معادل برای بررسی سوراخهای ریز در هر تولید انبوه ندارند؛ بنابراین درصد کوچکی از دستکشها که حاوی سوراخهای ریز تشخیصدادهنشده هستند، میتوانند بهطور مشروع از آزمون نوع عبور کنند. ضخامت نیز در مناطق مختلف متفاوت است و نتایج آزمون برش یا سایش بر اساس نازکترین نقطه، نه میانگین ضخامت، تعیین میشوند.
آزمون نوعشناسی از تعداد محدودی نمونه استفاده میکند. استاندارد EN 388 سطح مقاومت نمونههای کف دست در برابر سایش، برش با تیغه، پارگی و سوراخشدن را ارزیابی میکند و علامتگذاری انجامشده سطح دستیابی این نمونهها را گزارش میدهد — نه اندازهگیریای برای هر دستکش بهصورت جداگانه. همچنین، بازرسی مبتنی بر AQL نیز تعداد مشخصی از واحدهای نامطابق را بهعنوان «کیفیت قابلقبول» میپذیرد؛ بنابراین، یک محمولهٔ پذیرفتهشده بیانگر یک ادعای آماری دربارهٔ کل شیپینگ است، نه گواهیدهندهٔ کیفیت هر دستکش موجود در آن.
آزمونهای استاندارد عمداً محدود تعریف شدهاند تا نتایج قابل مقایسه باشند: استاندارد EN 388 از محیط سایشی تعریفشده، هندسهٔ تیغه و سرعت برش تعیینشده استفاده میکند، درحالیکه استاندارد EN ISO 13997 (روش TDM) مواد کف دست را با سرعت ثابت برش میدهد و نیروی لازم برای برش را گزارش میدهد. اما وظایف واقعی گستردهتر هستند: تماس با سطوح مرطوب یا روغنی، فشار طولانیمدت، دماهای بسیار بالا یا پایین، و لبههایی که با تیغهٔ مرجع متفاوتاند. بنابراین، یک دستکش ممکن است در یک روش برش نمرهٔ خوبی کسب کند اما در روش دیگر عملکرد ضعیفتری داشته باشد و یک EN 388 سطح یک شاخص مقایسهای است، نه پیشبینی طول عمر خدمات. دادههای نفوذپذیری استاندارد EN ISO 374 نیز بهطور مشابه مختص شیمیایی آزمودهشده، غلظت و دمای مورد آزمون است.
الاستومرها پیر میشوند. اوزون، نور فرابنفش، گرما، رطوبت و فشار بلندمدت، لایههای لاتکس و نیتریل را تخریب میکنند و حتی زمانی که دستکش ظاهری نو دارد، کشسانی و مقاومت در برابر پارگی را کاهش میدهند. راهنماییهای صنعتی معمولاً عمر انبارداری اسمی حدود سه سال برای لاتکس طبیعی و تا پنج سال برای نیتریل از تاریخ تولید ذکر میکنند، مشروط بر نگهداری صحیح. ظروفی که در حین حمل در دمای محیط بالا، در انبارهای بدون کنترل آبوهوایی و در موجودیهای کندحرکت—که از طریق کانالهای ثانویه دوباره به فروش میرسند—به کاربر میرسند، همه با کاهش یافتن عملکرد واقعی بهدست میآیند. عملکرد حفاظتی زیر برچسبی که انقضای آن گذشته نشده به نظر میرسد.
گواهینامهها نوع را تأیید میکنند، نه دستهبندی. بر اساس مقررات اتحادیه اروپا (اتحادیه اروپا) ۲۰۱۶/۴۲۵، تجهیزات حفاظت فردی دسته دوم — از جمله دستکشهای مقاوم در برابر خطرات مکانیکی — از طریق بازرسی نوع اتحادیه اروپا و همچنین انطباق با نوع ارزیابی میشوند؛ خطرات دسته سوم، از جمله برش توسط چاقوهای دستی، علاوه بر این، نظارت مستمر بر تولید را نیز الزامی میسازند. در ایالات متحده، استاندارد اِناسآی/آیاسای ۱۰۵-۲۰۲۴ که در نوامبر ۲۰۲۴ بازنگری شده است، نماد پنجضلعی استانداردی را برای درج ردهبندیهای سایش، برش و سوراخشدن معرفی کرده است. خطرات عملی شامل اشتراکگذاری گواهینامهها بین کارخانهها یا انواع مختلف مدل، چاپ ویرایشهای منسوخ استانداردها روی بستهبندی و ادعای سطوح عملکردی بدون گزارش آزمون پشتیبان است.
|
استاندارد |
حوزه کاربرد |
درخواست از تأمینکننده |
|
ان ۳۸۸:۲۰۱۶+آ۱:۲۰۱۸ |
خطرات مکانیکی: سایش، برش تیغه، پارگی، سوراخشدن |
گزارش کامل آزمون مدل، نه صرفاً نماد پنجضلعی |
|
ان آیاساو ۱۳۹۹۷ |
مقاومت در برابر برش به روش تیدیام برای ادعاهای سطح بالاتر |
نتیجه به نیوتن همراه با سطح |
|
ان آیاساو ۲۱۴۲۰:۲۰۲۰ |
الزامات عمومی: طراحی، علامتگذاری و توانایی دستی |
اعلامیه هماهنگی |
|
استاندارد اِن آیاساو ۳۷۴ (سری ۲۰۱۶) |
شیمیایی: نفوذ، نفوذپذیری و تخریب |
نوع الف/ب/ج و دادههای نفوذپذیری |
|
ANSI/ISEA 105-2024 |
طبقهبندی ایالات متحده، شامل سطوح برش A1 تا A9 |
طبقهبندی بر اساس آخرین ویرایش استاندارد |
|
استاندارد اِن ۴۵۵-۱ / اِیاستیام D5151 |
آزمون نشت آب (سوراخ سوزنی) و سطح کیفیت قابل قبول (AQL) |
سطح کیفیت قابل قبول (AQL) ذکر شده و نتایج نشت هر لات |
گزارشهای آزمون دستهبندیشده برای هر دسته مورد نیاز است
۱. — گواهی تحلیل برای دسته تحویلدادهشده، همراه با اسناد آزمون نوع مدل.
انجام بازرسی ورودی
۲. — بررسی ابعاد، ضخامت در نقاط تعیینشده، اطمینان از ضد نشتی و جرم هر دستکش در هر تحویل.
احراز صلاحیت تأمینکننده و کنترل تغییرات
۳. — افزودن بند اطلاعرسانی درباره تغییرات که شامل تغییر ترکیب مواد، رشتهها و کارخانههای تولیدی میشود.
نگهداری نمونههای مرجع
۴. — نگهداری یک «نمونه طلایی» مهرشده برای هر SKU و مقایسه تحویلهای جدید با آن.
ذکر استاندارد و ویرایش آن در قرارداد
۵. — EN 388:2016+A1:2018، EN ISO 21420:2020 یا ANSI/ISEA 105-2024.
قرارداد برای انسجام
۶. — پذیرش سطح کیفیت قابل قبول (AQL)، استاندارد نمونهبرداری، روشهای آزمون، ردیابی دستهها و راهکارهای اصلاحی را توافق میکنند.
کنترل انبارداری و چرخش کالا
۷. — از اصل اولین وارد شده، اولین خارج شده (FIFO) با قابلیت مشاهده تاریخ تولید، دور از حرارت، نور خورشید و اوزون استفاده میشود.
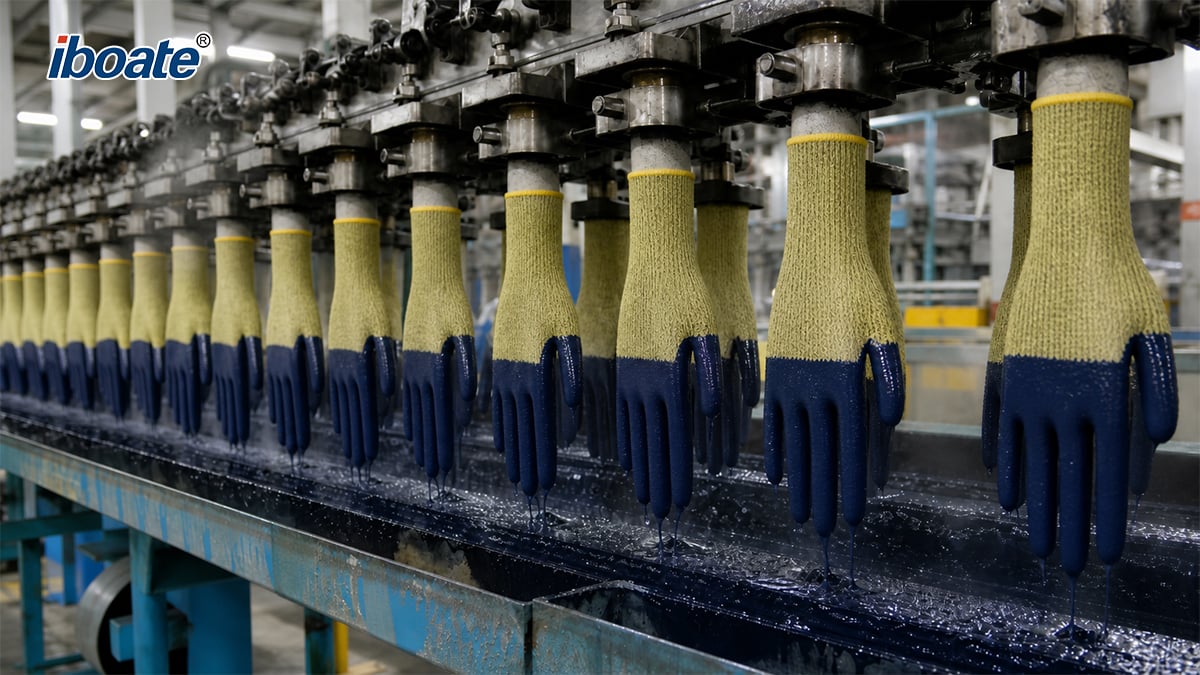
تفاوت عملکرد بین دستههای یکسان از نظر مشخصات فنی دستکش های ایمنی بهندرت ناشی از یک عیب منفرد است. بلکه اثر ترکیبی مواد اولیه متغیر، انحراف فرآیند تولید، نقصهای گسسته مانند سوراخهای ریز، محدودیتهای آماری نمونهبرداری، فاصله بین آزمونهای استاندارد و شرایط واقعی، پیرشدن محصول و گواهینامهای است که نوع محصول را تأیید میکند نه محمولهٔ خاص. ازآنجاکه این عوامل در بخشهای مختلف زنجیره تأمین رخ میدهند، هیچ سند واحدی نمیتواند همهٔ آنها را حل کند؛ بلکه رویکرد لایهلایهای مؤثر است: ارائه شواهد برای هر دسته، تأیید صحت در زمان دریافت، وضوح قراردادی و انبارداری منظم. این روش است که انسجام دستهها را از یک فرضیه به چیزی تبدیل میکند که خریداران میتوانند آن را بررسی کنند.
آیا علامتگذاری EN 388 تضمینکنندهٔ کیفیت تمام جفتها در یک محموله است؟ خیر. استاندارد EN 388 یک آزمون نوع روی نمونههای تعریفشده است؛ علامتگذاری سطح آن نمونه را گزارش میدهد، نه نتیجهای برای هر واحد جداگانه.
آیا سوراخهای سوزنی در استاندارد EN 388 پوشش داده میشوند؟ خیر. استاندارد EN 388 خطرات مکانیکی را پوشش میدهد. نفوذ مایعات و میکروارگانیسمها در سری استانداردهای EN ISO 374 قرار دارد، و الزامات AQL برای سوراخهای سوزنی مانند EN 455-1 و ASTM D5151 در دستهبندیهای پزشکی اعمال میشوند.
مهمترین سندی که باید درخواست کرد چیست؟ گزارش آزمون هر لوت یا گواهی تحلیل برای محموله تحویلدادهشده، همراه با اسناد بررسی نوع مدل.
[درباره شرکت فناوری امنیتی شاندونگ آیبوئت] — ایبوات، شرکتی تخصصی در زمینه تولید و عرضه تجهیزات حفاظت فردی است که در شهر یانتای، استان شاندونگ، چین مستقر میباشد و بیش از ۲۰ سال سابقه فعالیت در این صنعت را دارد و از سال ۲۰۲۱ بهصورت جهانی صادرات انجام میدهد. این شرکت هشت دسته اصلی تجهیزات حفاظت فردی — از جمله تجهیزات حفاظت دست — را به مشتریان صنعتی در بیش از ۶۰ کشور عرضه میکند. محصولات اصلی آن دارای گواهینامههای ISO 9001، CE و UKCA بوده، قابلیت ردیابی کامل محصول و اسناد انطباق را نیز فراهم میسازند. وبسایت: https://www.iboate.com/· ایمیل: [email protected]
یکسان بودن مشخصات لزوماً به معنای یکسان بودن سطح حفاظت نیست. این خلاصه توضیح میدهد که چرا عملکرد حفاظتی دستکشهای ایمنی در دفعات مختلف تولید متفاوت است — از جمله تفاوت در مواد اولیه، فرآیند غوطهوری، وجود سوراخهای میکروسکوپی، محدودیتهای نمونهبرداری و پیرشدن مواد — و همچنین روشهایی را که خریداران میتوانند برای اطمینان از یکنواختی دفعات تولید با استفاده از استانداردهای EN 388، EN ISO 21420 و ANSI/ISEA 105-2024 به کار گیرند.
 اخبار داغ
2026-10-22
2026-10-10
2026-09-28
2026-09-22
2026-09-08
2026-09-04
تامینکننده مورد اعتماد تجهیزات ایمنی صنعتی مستقیم از کارخانه، با گواهینامههای بینالمللی. دارای تأییدیههای CE/ANSI، به بیش از ۶۰ کشور صادر میشود. تأمین پایدار و قابلیت سفارشیسازی انعطافپذیر (OEM/ODM).
701-702 Zhenghai Building, No.66 Zhujiang Road, Yantai Development Zone, Shandong Province
Copyright © 2026 by Shandong Iboate Security Technology Co., Ltd سیاست حریم خصوصی شمارهٔ ثبت سایت در استان سیچوان: ۱۷۰۳۸۴۶۸

 EN