 ×

Dwie przesyłki rękawicz bezpieczeństwa mogą mieć ten sam numer katalogowy, rozmiar, oznaczenie zgodnie z normą EN 388 oraz cenę jednostkową, a mimo to wykazywać mierzalne różnice w praktycznym użytkowaniu. Wyrażenie „ta sama specyfikacja” odnosi się do celu projektowego, a nie do zagwarantowanego wyniku dla każdej pary: wydajność zmienia się wraz ze składem surowców, procesem zanurzania, próbkowaniem podczas kontroli jakości, warunkami przechowywania oraz dokładnością certyfikacji towarzyszącej produktowi. Różnice między partiami stanowią problem zakupowy, a nie jedynie teoretyczny.
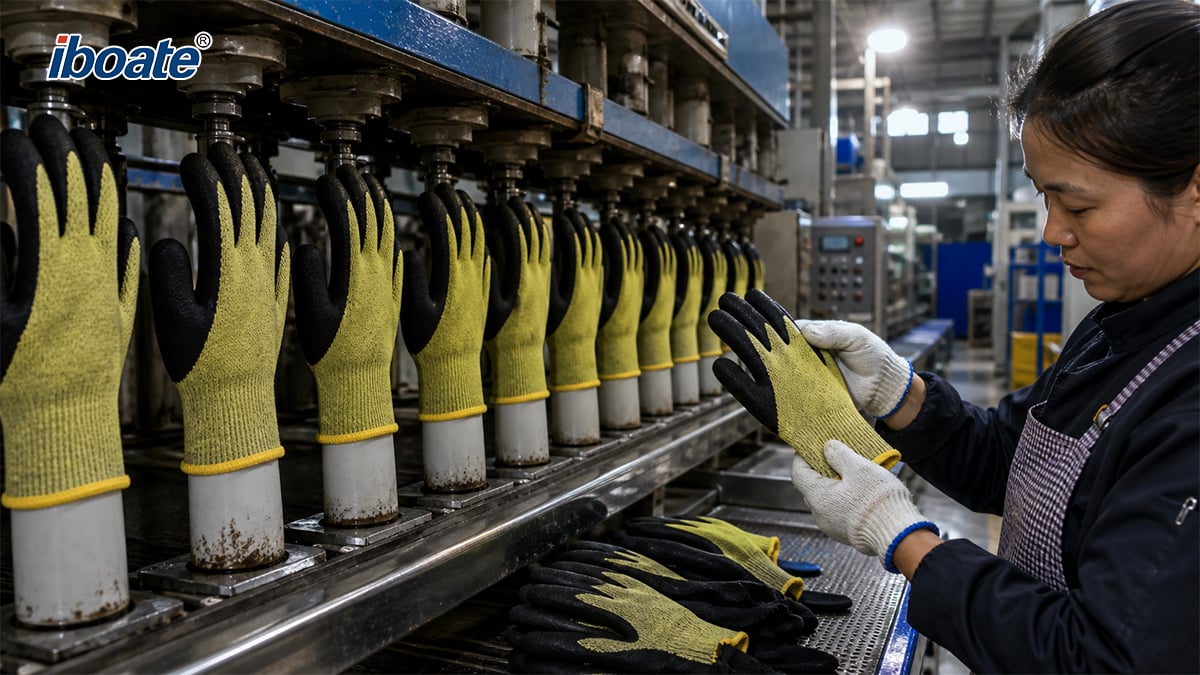
Specyfikacja określa, jakie osiągnięcia ma zapewnić rękawica; spójność partii opisuje, czy każda seria produkcyjna zapewnia jego dostarczenie. Cztery zmienne, których strona katalogu nie może oddzielnie przedstawić: wejściowe materiały surowe, kontrola procesu, pobieranie próbek do inspekcji oraz obsługa po produkcji. Ponieważ rękawiczki ochronne są produktem służącym do ograniczania ryzyka, ten brak stanowi zagrożenie bezpieczeństwa, które zakupy oraz kontrola jakości zespoły mogą w znacznej mierze kontrolować poprzez testy i umowy.
Lateks kauczukowy naturalny jest materiałem rolniczym: zawartość suchego kauczuku, białka i składników niemierzonych jako kauczuk, chemia konserwująca oraz zmiany sezonu pozyskiwania lateksu między dostawami wpływają na sposób tworzenia się i starzenia się warstwy filmowej. Butadienonitrylowy (NBR) zmieszki akrylonitrylowe różnią się zawartością akrylonitrylu oraz gatunkiem plastycznych, środków wiążących i napełniaczy pomiędzy partiami dostawców. Mieszanki włókien wkładki odporno na cięcia — z HPPE, szkła, aramidu lub poliestru — różnią się gęstością liniową, stosunkiem mieszania i skrętem, a ich wydajność przeciwcięciowa jest wrażliwa na te różnice. Dostawca zmieniający przędzę lub mieszankę bez powiadomienia może zmienić profil ochrony rękawiczki, pozostawiając arkusz danych niezmieniony.
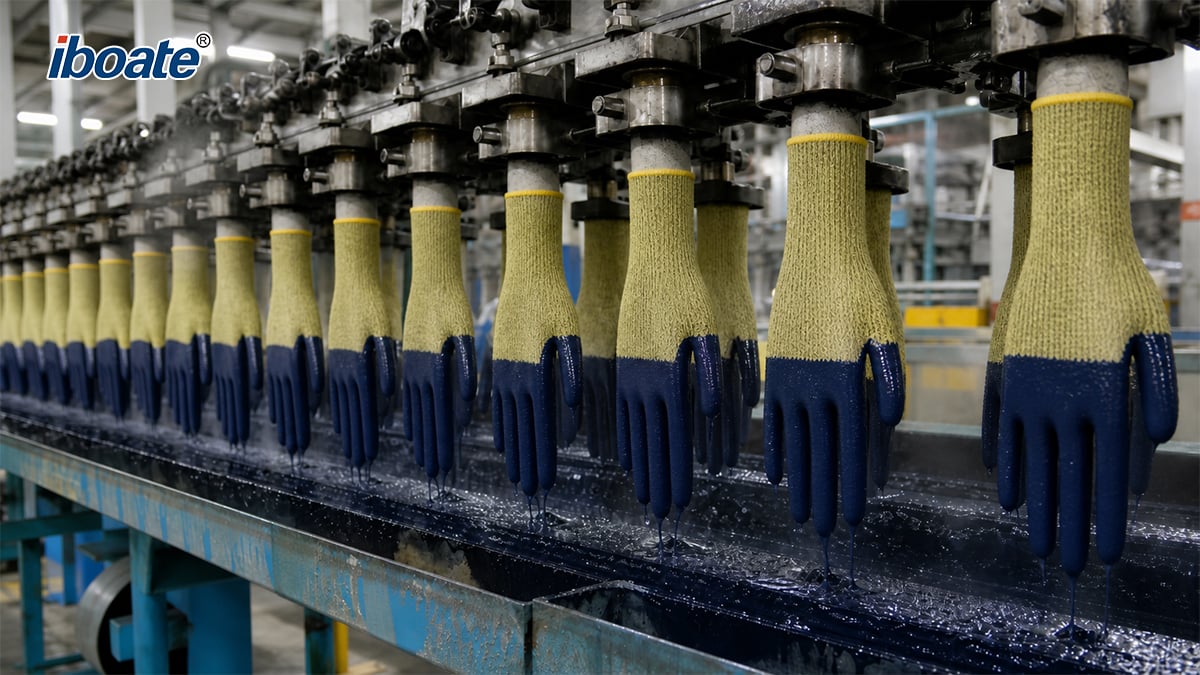
W przypadku rękawiczek zanurzanych bariera ochronna i powierzchnia zapewniająca chwyt zależą od stężenia koagulantu, czasu przebywania w masie, prędkości wyjmowania, temperatury formy, profilu utwardzania oraz płukania. Nawet niewielkie odchylenia zmieniają grubość warstwy, gęstość sieci krzyżowej oraz teksturę powierzchni. Grubość dłoni i właściwości mechaniczne mogą się różnić między liniami produkcyjnymi, zmianami roboczymi i partiami tej samej modelowej rękawiczki — szczególnie gdy produkcja jest rozłożona na kilka fabryk.
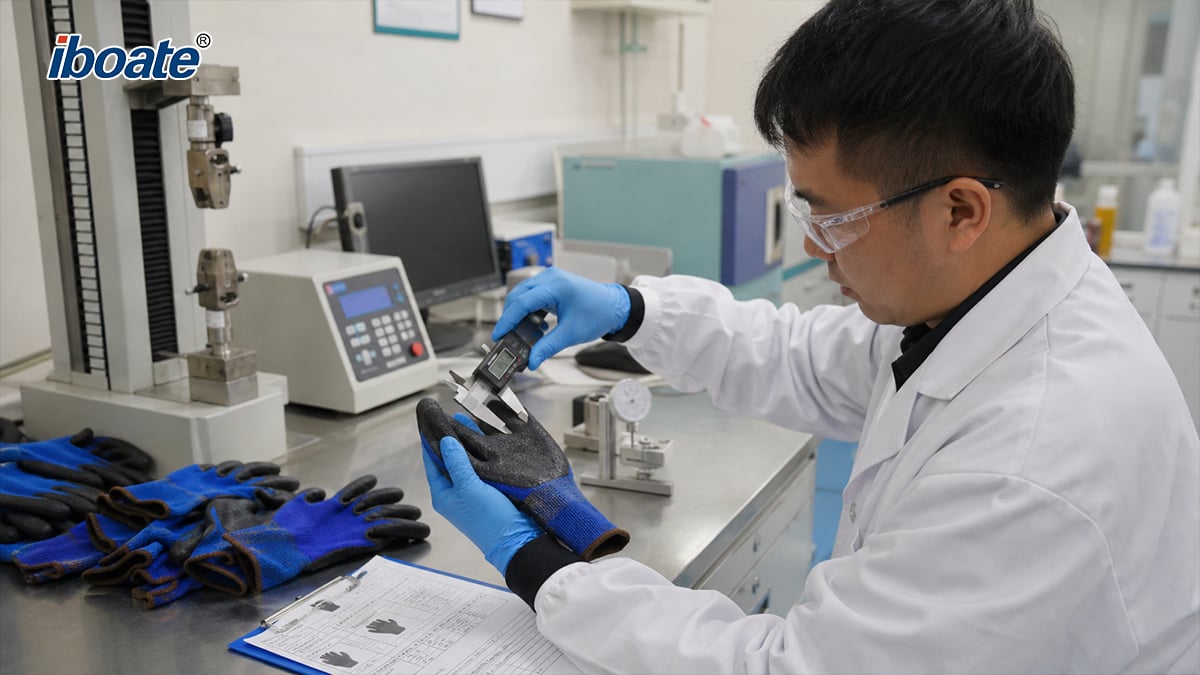
Integralność bariery ma charakter dyskretny: pojedyncza mikroprzetrząska czyni nieskuteczną barierę całej rękawiczki. Norma EN ISO 374-2 określa metody badania przenikania oparte na wykrywaniu wycieku powietrza i wycieku wody, a w kategoriach medycznych normy EN 455-1 oraz ASTM D5151 ustalają formalne poziomy granicznej jakości przyjmowanej (AQL) dla wykrywania mikroprzetrząsek. Rękawiczki ochronne przeznaczone do zastosowań przemysłowych zwykle nie podlegają obowiązkowemu, zbiorowemu wymaganiu dotyczącemu wykrywania mikroprzetrząsek w każdej partii, dlatego niewielki odsetek rękawiczek z niezauważonymi mikroprzetrząskami może legalnie zdać badanie typu.
Badania typowe wykorzystują ograniczoną liczbę próbek. Norma EN 388 ocenia odporność próbek z obszaru dłoni na ścieranie, cięcie nożem, rozerwanie i przebicie, a oznaczenie podaje poziom osiągnięty przez te próbki — nie jest to pomiar przeprowadzony dla każdej pojedynczej rękawiczki. Inspekcja oparta na poziomie AQL akceptuje również określoną liczbę jednostek niespełniających wymagań jako „akceptowalną jakość”, więc zaakceptowana partia stanowi stwierdzenie statystyczne dotyczące całej przesyłki, a nie certyfikat każdej rękawiczki zawartej w niej.
Standardowe testy są celowo ograniczone, aby wyniki można było porównywać: norma EN 388 stosuje zdefiniowane materiały do ścierania, geometrię ostrza oraz prędkość cięcia, podczas gdy norma EN ISO 13997 (metoda TDM) przeprowadza cięcie materiału z obszaru dłoni ze stałą prędkością i podaje siłę niezbędną do tego cięcia. Rzeczywiste zadania są znacznie szersze: kontakt z wilgocią lub olejem, długotrwałe obciążenie, skrajne temperatury oraz krawędzie różniące się od referencyjnego ostrza. Dlatego rękawiczka może uzyskać wysoką ocenę przy jednej metodzie cięcia i niższą przy innej, a także an EN 388 poziom to indeks porównawczy, a nie przewidywanie trwałości użytkowej. Dane dotyczące przepraszania zgodnie z normą EN ISO 374 dotyczą również wyłącznie badanego środka chemicznego, jego stężenia i temperatury.
Elastomery starzeją się. Ozon, promieniowanie UV, ciepło, wilgotność oraz długotrwałe ściskanie degradują folie lateksowe i nitrylowe, zmniejszając ich elastyczność i odporność na rozdarcia nawet wtedy, gdy rękawiczka wygląda na nową. Wskazówki branżowe podają zwykle nominalny okres przydatności do użycia wynoszący około trzech lat dla lateksu naturalnego i do pięciu lat dla nitrylu od daty produkcji, pod warunkiem prawidłowego przechowywania. Pojemniki przechowywane w trakcie transportu w wysokiej temperaturze otoczenia, w magazynach bez klimatyzacji oraz zapasy o niskim obrocie ponownie sprzedawane przez kanały wtórne docierają do użytkownika z obniżoną wydajność ochronna pod etykietą wyglądającą na ważną.
Certyfikacja potwierdza typ, a nie partię. Zgodnie z rozporządzeniem (UE) 2016/425, ODP kategorii II — w tym rękawice chroniące przed ryzykami mechanicznymi — podlegają ocenie poprzez badanie typu UE oraz zgodność z typem; ryzyka kategorii III, w tym cięcia nożami ręcznymi, wymagają dodatkowo stałego nadzoru nad produkcją. W Stanach Zjednoczonych norma ANSI/ISEA 105-2024, zaktualizowana w listopadzie 2024 r., wprowadziła ustandaryzowany pięciokątny symbol graficzny dla ocen odporności na ścieranie, cięcie i przebicie. Praktyczne zagrożenia obejmują udostępnianie certyfikatów między zakładami produkcyjnymi lub wariantami modeli, stosowanie przestarzałych wydań norm na opakowaniach oraz deklarowanie poziomów wydajności bez dołączenia odpowiedniego raportu z badań.
|
Standardowy |
Zakres |
Zażądaj od dostawcy |
|
EN 388:2016+A1:2018 |
Ryzyka mechaniczne: ścieranie, cięcie ostrzem, rozerwanie, przebicie |
Pełny raport z badań modelu, nie tylko symbol graficzny |
|
EN ISO 13997 |
Odporność na cięcie metodą TDM dla stwierdzeń dotyczących wyższych poziomów |
Wynik w niutonach wraz z poziomem |
|
EN ISO 21420:2020 |
Wymagania ogólne: projektowanie, oznakowanie, zręczność |
Deklaracja zgodności |
|
EN ISO 374 (seria z 2016 r.) |
Chemiczne: przebicie, przesiąkanie, degradacja |
Typ A/B/C oraz dane dotyczące przesiąkania |
|
ANSI/ISEA 105-2024 |
Klasyfikacja amerykańska, w tym poziomy odporności na cięcia A1–A9 |
Klasyfikacja zgodnie z obecną edycją |
|
EN 455-1 / ASTM D5151 |
Badania przecieków wody (otworów mikroskopijnych) oraz poziom dopuszczalnej jakości defektów (AQL) |
Podany poziom AQL oraz wyniki badań przecieków dla każdej partii |
Wymaganie raportów z badań każdej partii
1. — certyfikat analizy dla dostarczonej partii wraz z dokumentacją typowego badania modelu.
Przeprowadzić kontrolę przyjmowaną
2. — sprawdzić wymiary, grubość w określonych punktach, szczelność przeciw wyciekowi oraz masę na rękawicę przy każdej dostawie.
Audyt dostawcy i kontrola zmian
3. — dodać klauzulę powiadomienia o zmianach obejmującą zmiany mieszanki, przędzy i fabryki.
Zachować próbki odniesienia
4. — przechowywać zapieczętowany „próbny wzorzec” dla każdego SKU i porównywać z nim nowe dostawy.
Wskazać normę i jej wydanie w umowie
5. — EN 388:2016+A1:2018, EN ISO 21420:2020 lub ANSI/ISEA 105-2024.
Umowa dotycząca spójności
6. — uzgodnić akceptowalny poziom jakości (AQL), standard pobierania próbek, metody badań, śledzalność partii oraz środki zaradcze.
Kontrolować przechowywanie i rotację zapasów
7. — stosować zasadę pierwszy przychodzący, pierwszy wychodzący (FIFO) z widocznością daty produkcji, z dala od ciepła, światła słonecznego i ozonu.
Różnice w wydajności między partiami o identycznych specyfikacjach ochronne rękawice rzadko wynikają z pojedynczego defektu. Są skutkiem łączonego wpływu zmiennych surowców, dryfu procesu produkcyjnego, dyskretnych wad, takich jak otwory (pinholes), statystycznych ograniczeń pobierania próbek, różnicy między warunkami standardowych testów a rzeczywistymi warunkami eksploatacji, starzenia się oraz certyfikacji potwierdzającej typ produktu, a nie konkretną dostawę. Ponieważ te przyczyny występują w różnych etapach łańcucha dostaw, żaden pojedynczy dokument nie rozwiązuje ich wszystkich; wymagane jest podejście warstwowe: dokumentacja dla każdej partii, weryfikacja przy odbiorze, jasność umowna oraz dyscyplinowane przechowywanie. To właśnie w ten sposób spójność partii przestaje być założeniem i staje się czymś, co nabywca może sprawdzić.
Czy oznaczenie zgodne z normą EN 388 gwarantuje, że każda para w dostawie spełnia wymagania? Nie. Norma EN 388 to test typu przeprowadzany na określonych próbkach; oznaczenie wskazuje poziom osiągnięty przez daną próbkę, a nie wynik dla każdej jednostki.
Czy otwory igłowe są objęte normą EN 388? Nie. Norma EN 388 obejmuje ryzyka mechaniczne. Przenikanie cieczy i mikroorganizmów regulują normy serii EN ISO 374, natomiast wymagania dotyczące AQL otworów igłowych, takie jak EN 455-1 i ASTM D5151, dotyczą kategorii medycznych.
Jaki dokument jest najbardziej przydatny do zażądania? Sprawozdanie z badań przeprowadzonych na danej partii lub certyfikat analizy dostarczonej partii, który należy czytać w połączeniu z dokumentacją badania typu modelu.
[O firmie Shandong Iboate Security Technology Co., Ltd.] — Z siedzibą w Yantai, prowincja Shandong, Chiny, IBOATE to profesjonalny producent i dostawca środków ochrony indywidualnej (PPE) z ponad 20-letnim doświadczeniem w branży oraz operacjami eksportowymi na skalę globalną od 2021 r. Firma dostarcza przemysłowym klientom osiem głównych kategorii środków ochrony indywidualnej — w tym ochrony rąk — do ponad 60 krajów; jej kluczowe produkty posiadają certyfikaty ISO 9001, CE oraz UKCA, a także zapewniają pełną śledzilność produktów i dokumentację zgodności. Strona internetowa: https://www.iboate.com/· Adres e-mail: [email protected]
To samo oznaczenie techniczne nie oznacza takiej samej ochrony. W niniejszym opracowaniu wyjaśniono, dlaczego partia rękawiczek ochronnych różni się pod względem skuteczności ochrony — ze względu na materiały, proces zanurzania, obecność mikrootworów, limity próbkowania oraz starzenie się — oraz jak zakupujący mogą zweryfikować spójność partii przy użyciu norm EN 388, EN ISO 21420 oraz ANSI/ISEA 105-2024.
 Gorące wiadomości
2026-10-22
2026-10-10
2026-09-28
2026-09-22
2026-09-08
2026-09-04
Zaufany dostawca sprzętu ochronnego przemysłowego bezpośrednio z fabryki. Certyfikowany zgodnie z normami CE/ANSI, eksportowany do ponad 60 krajów. Stabilne zaopatrzenie, elastyczne usługi OEM/ODM.
701-702 Zhenghai Building, No.66 Zhujiang Road, Yantai Development Zone, Shandong Province
Copyright © 2026 by Shandong Iboate Security Technology Co., Ltd POLITYKA PRYWATNOŚCI numer rejestracji Sichuan ICP: 17038468

 EN